- Ev
- >
- Ürünler
- >
- Konik Kırıcı Karşı Mil Tertibatı
- >
- Karşı Mil
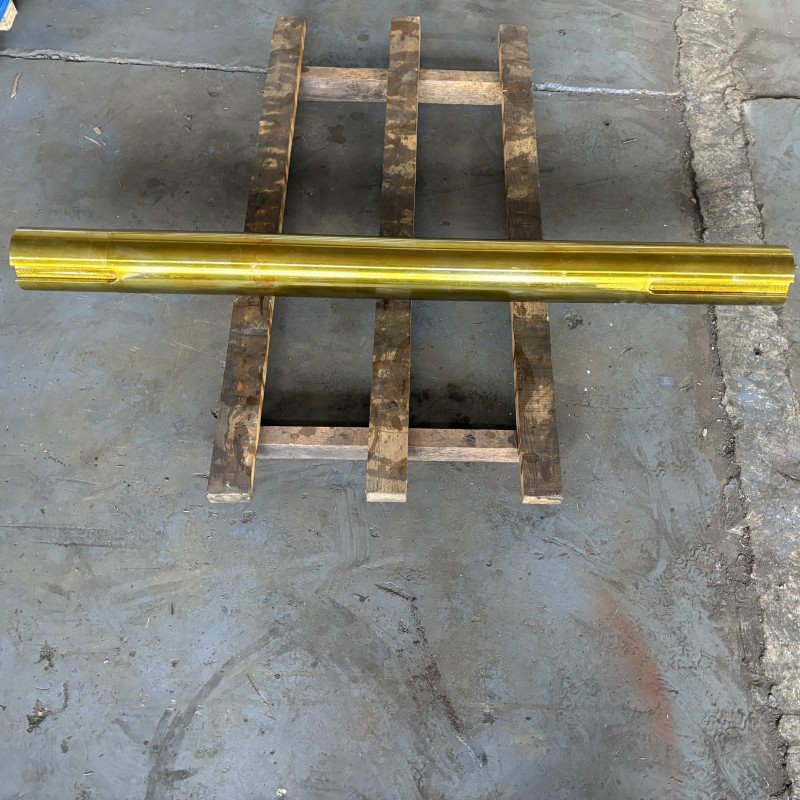
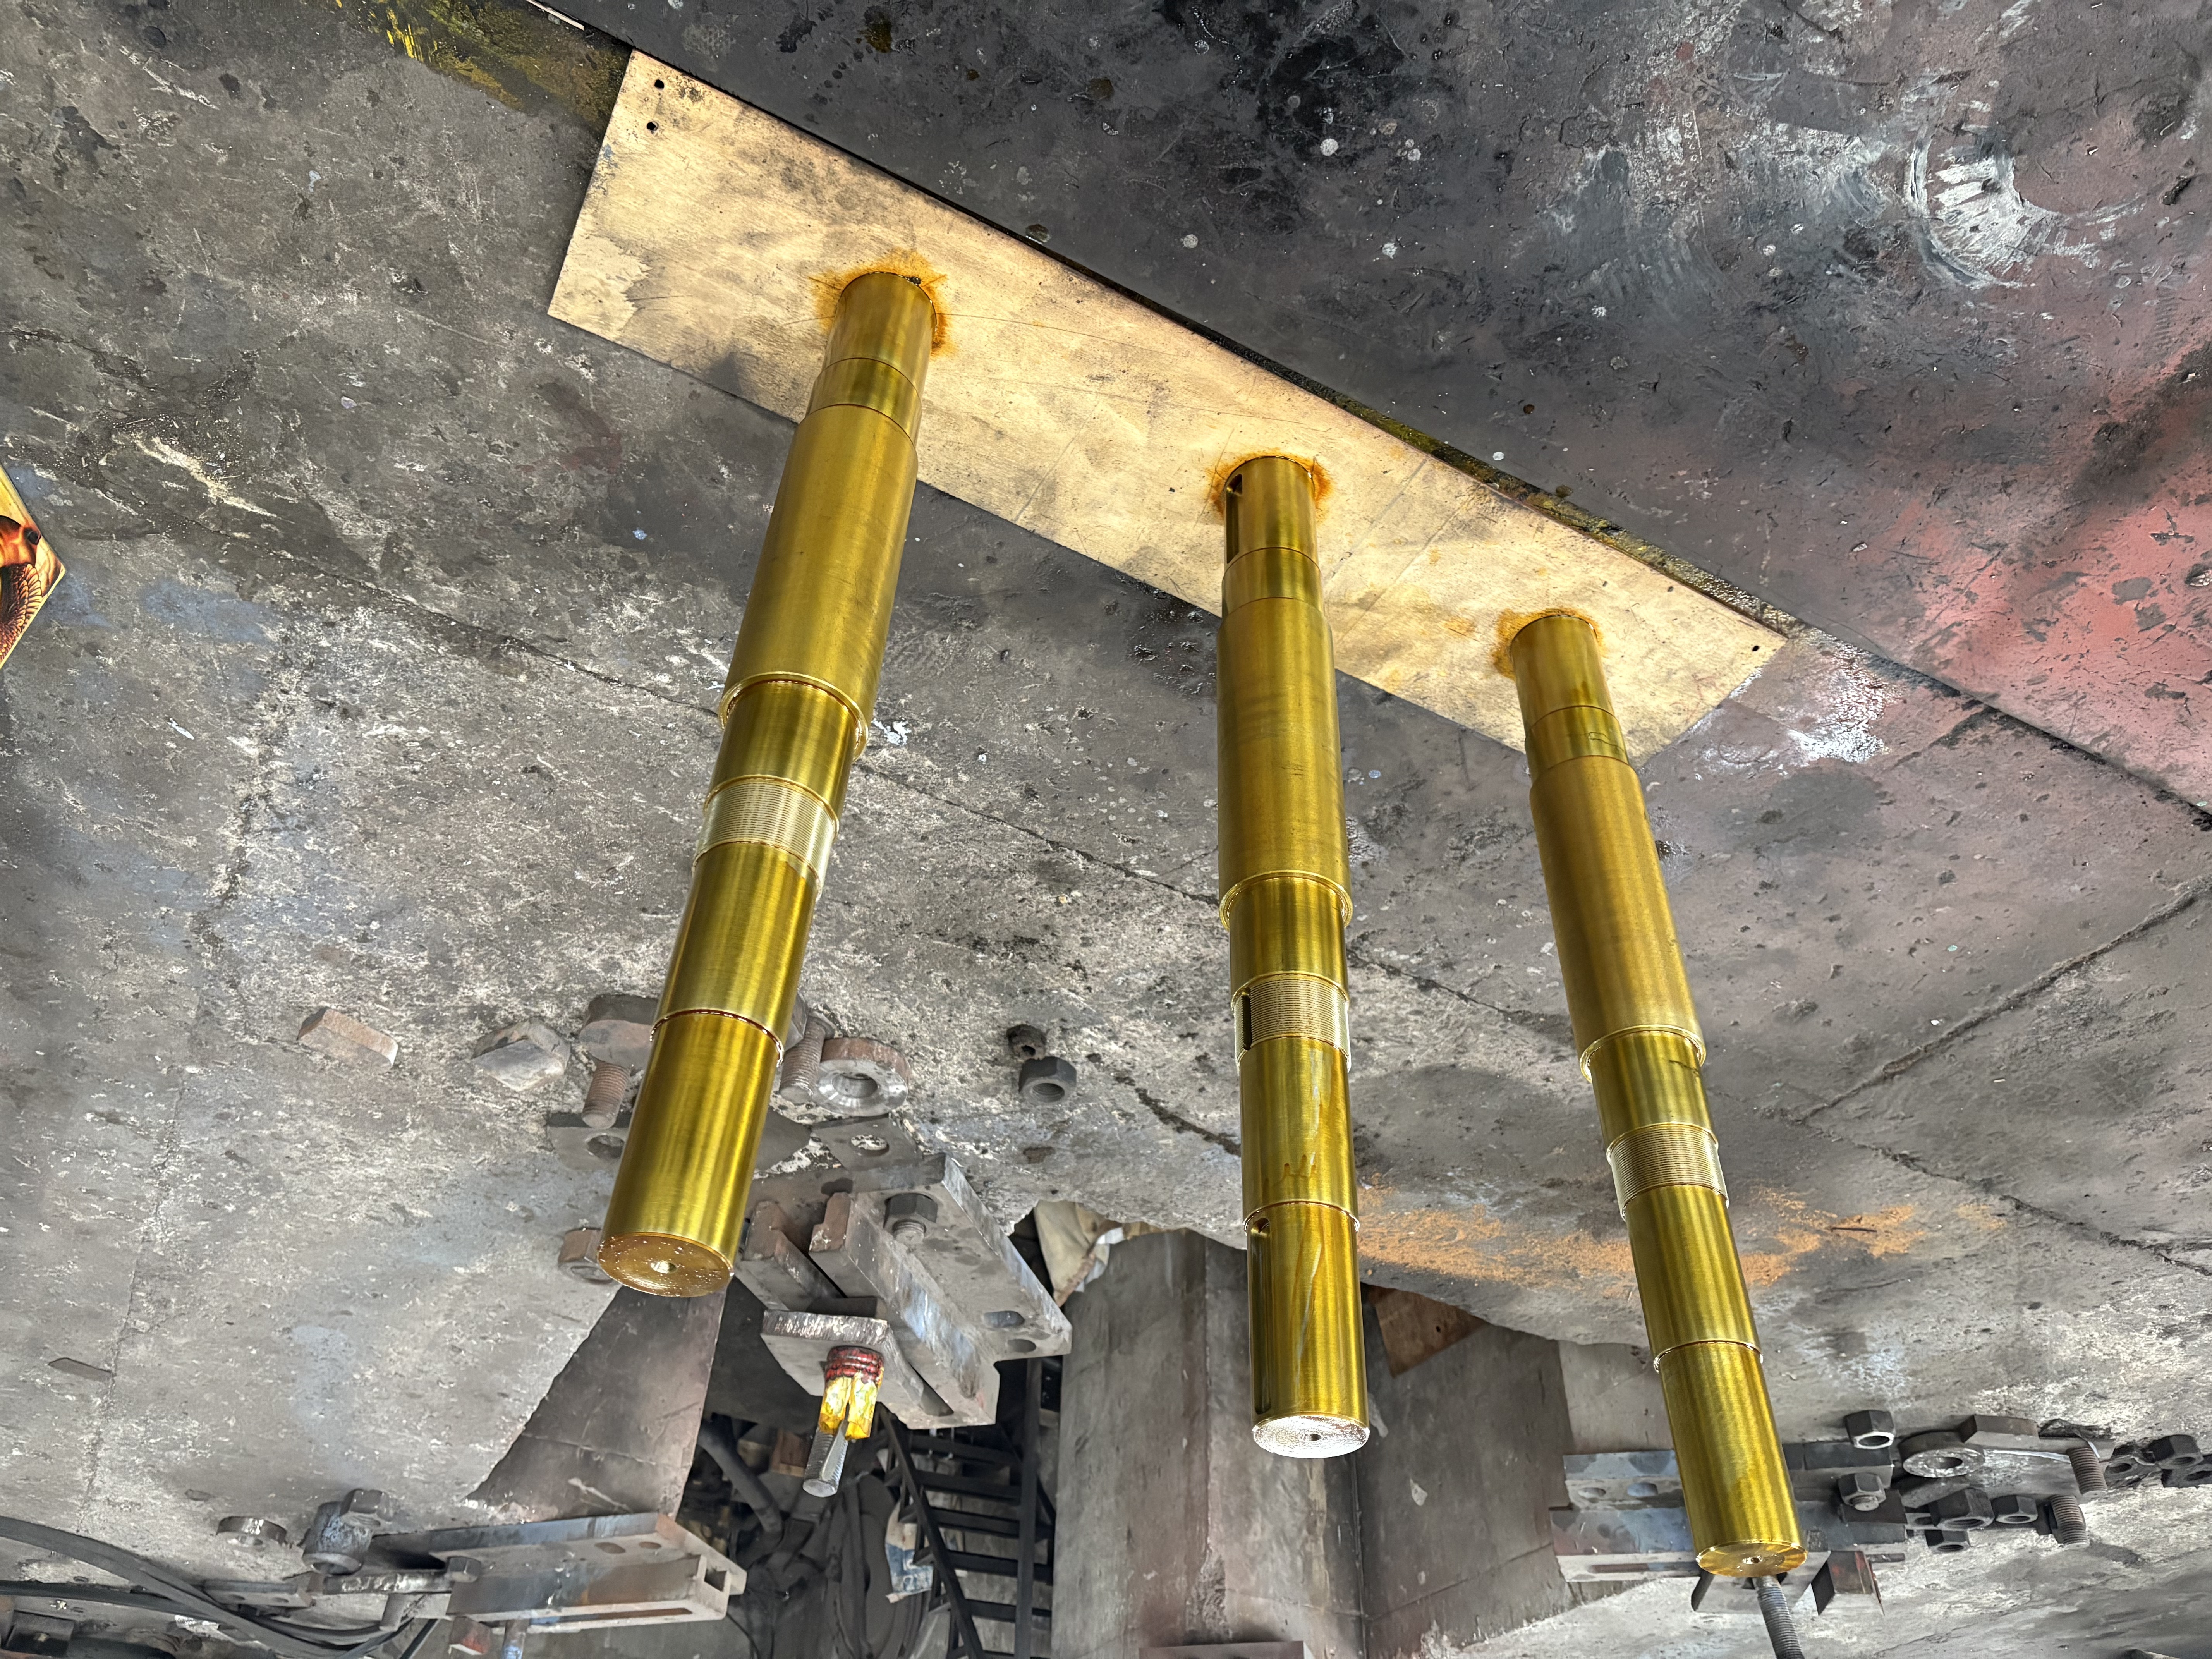
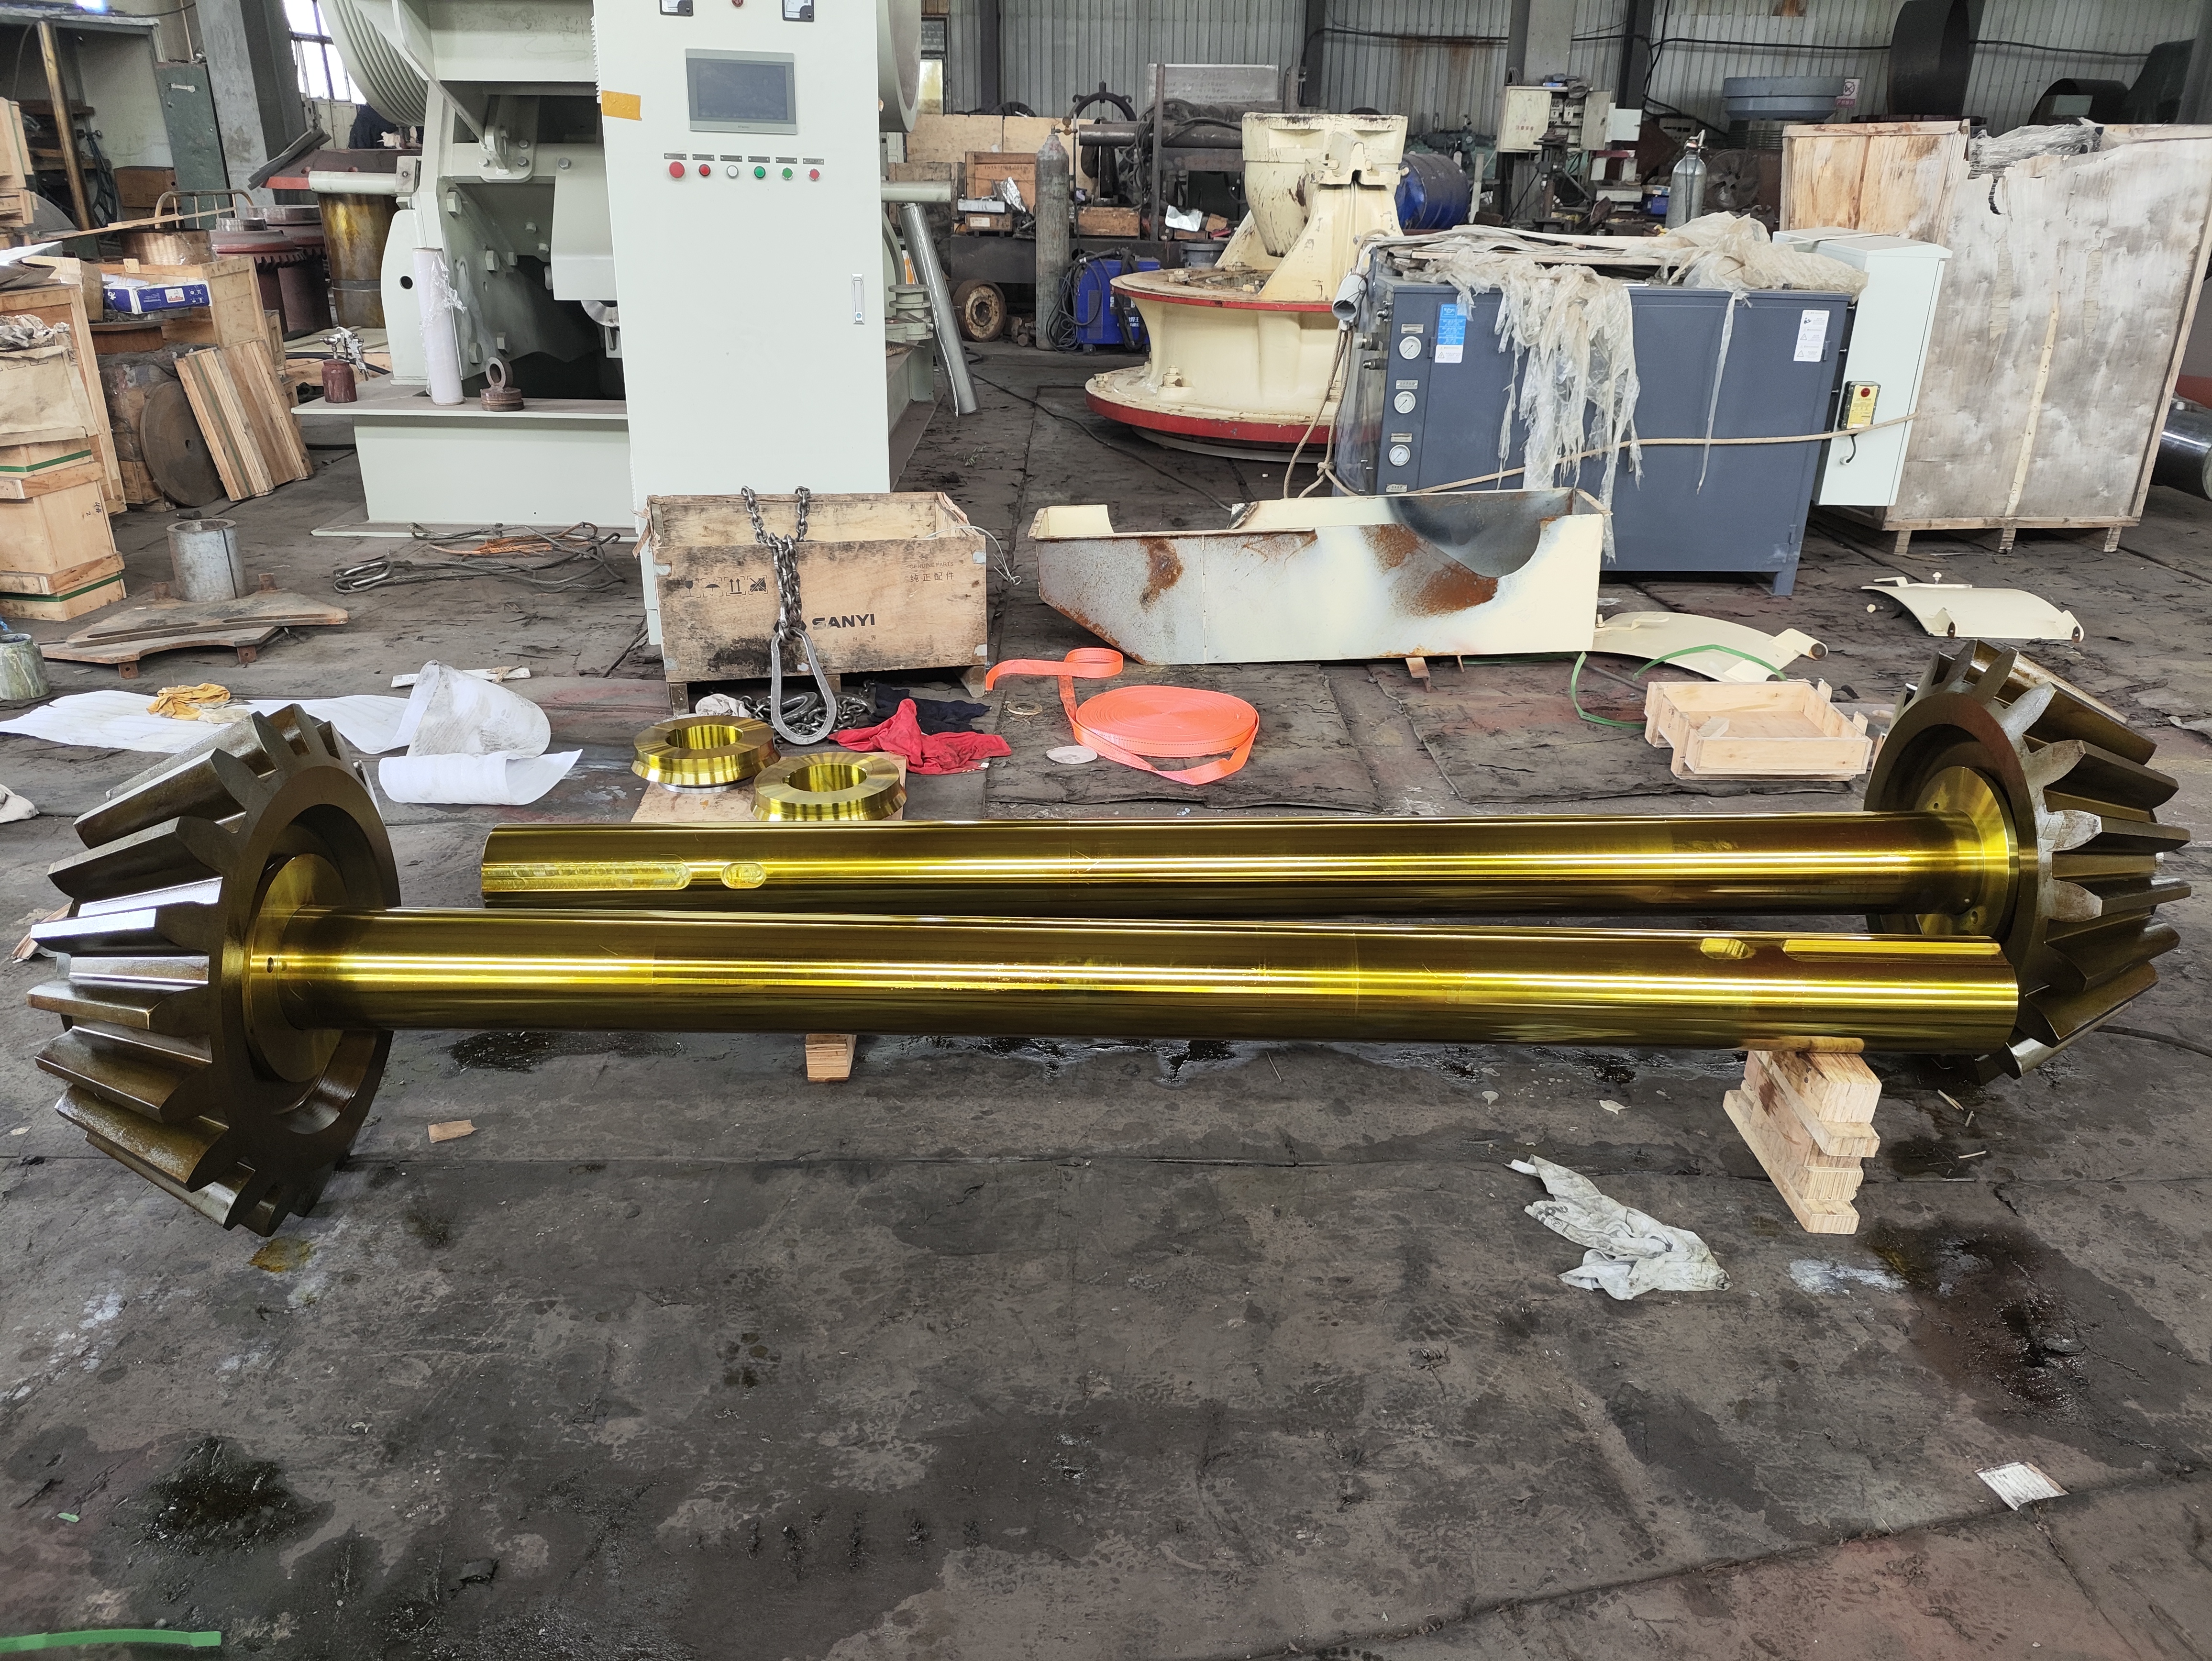
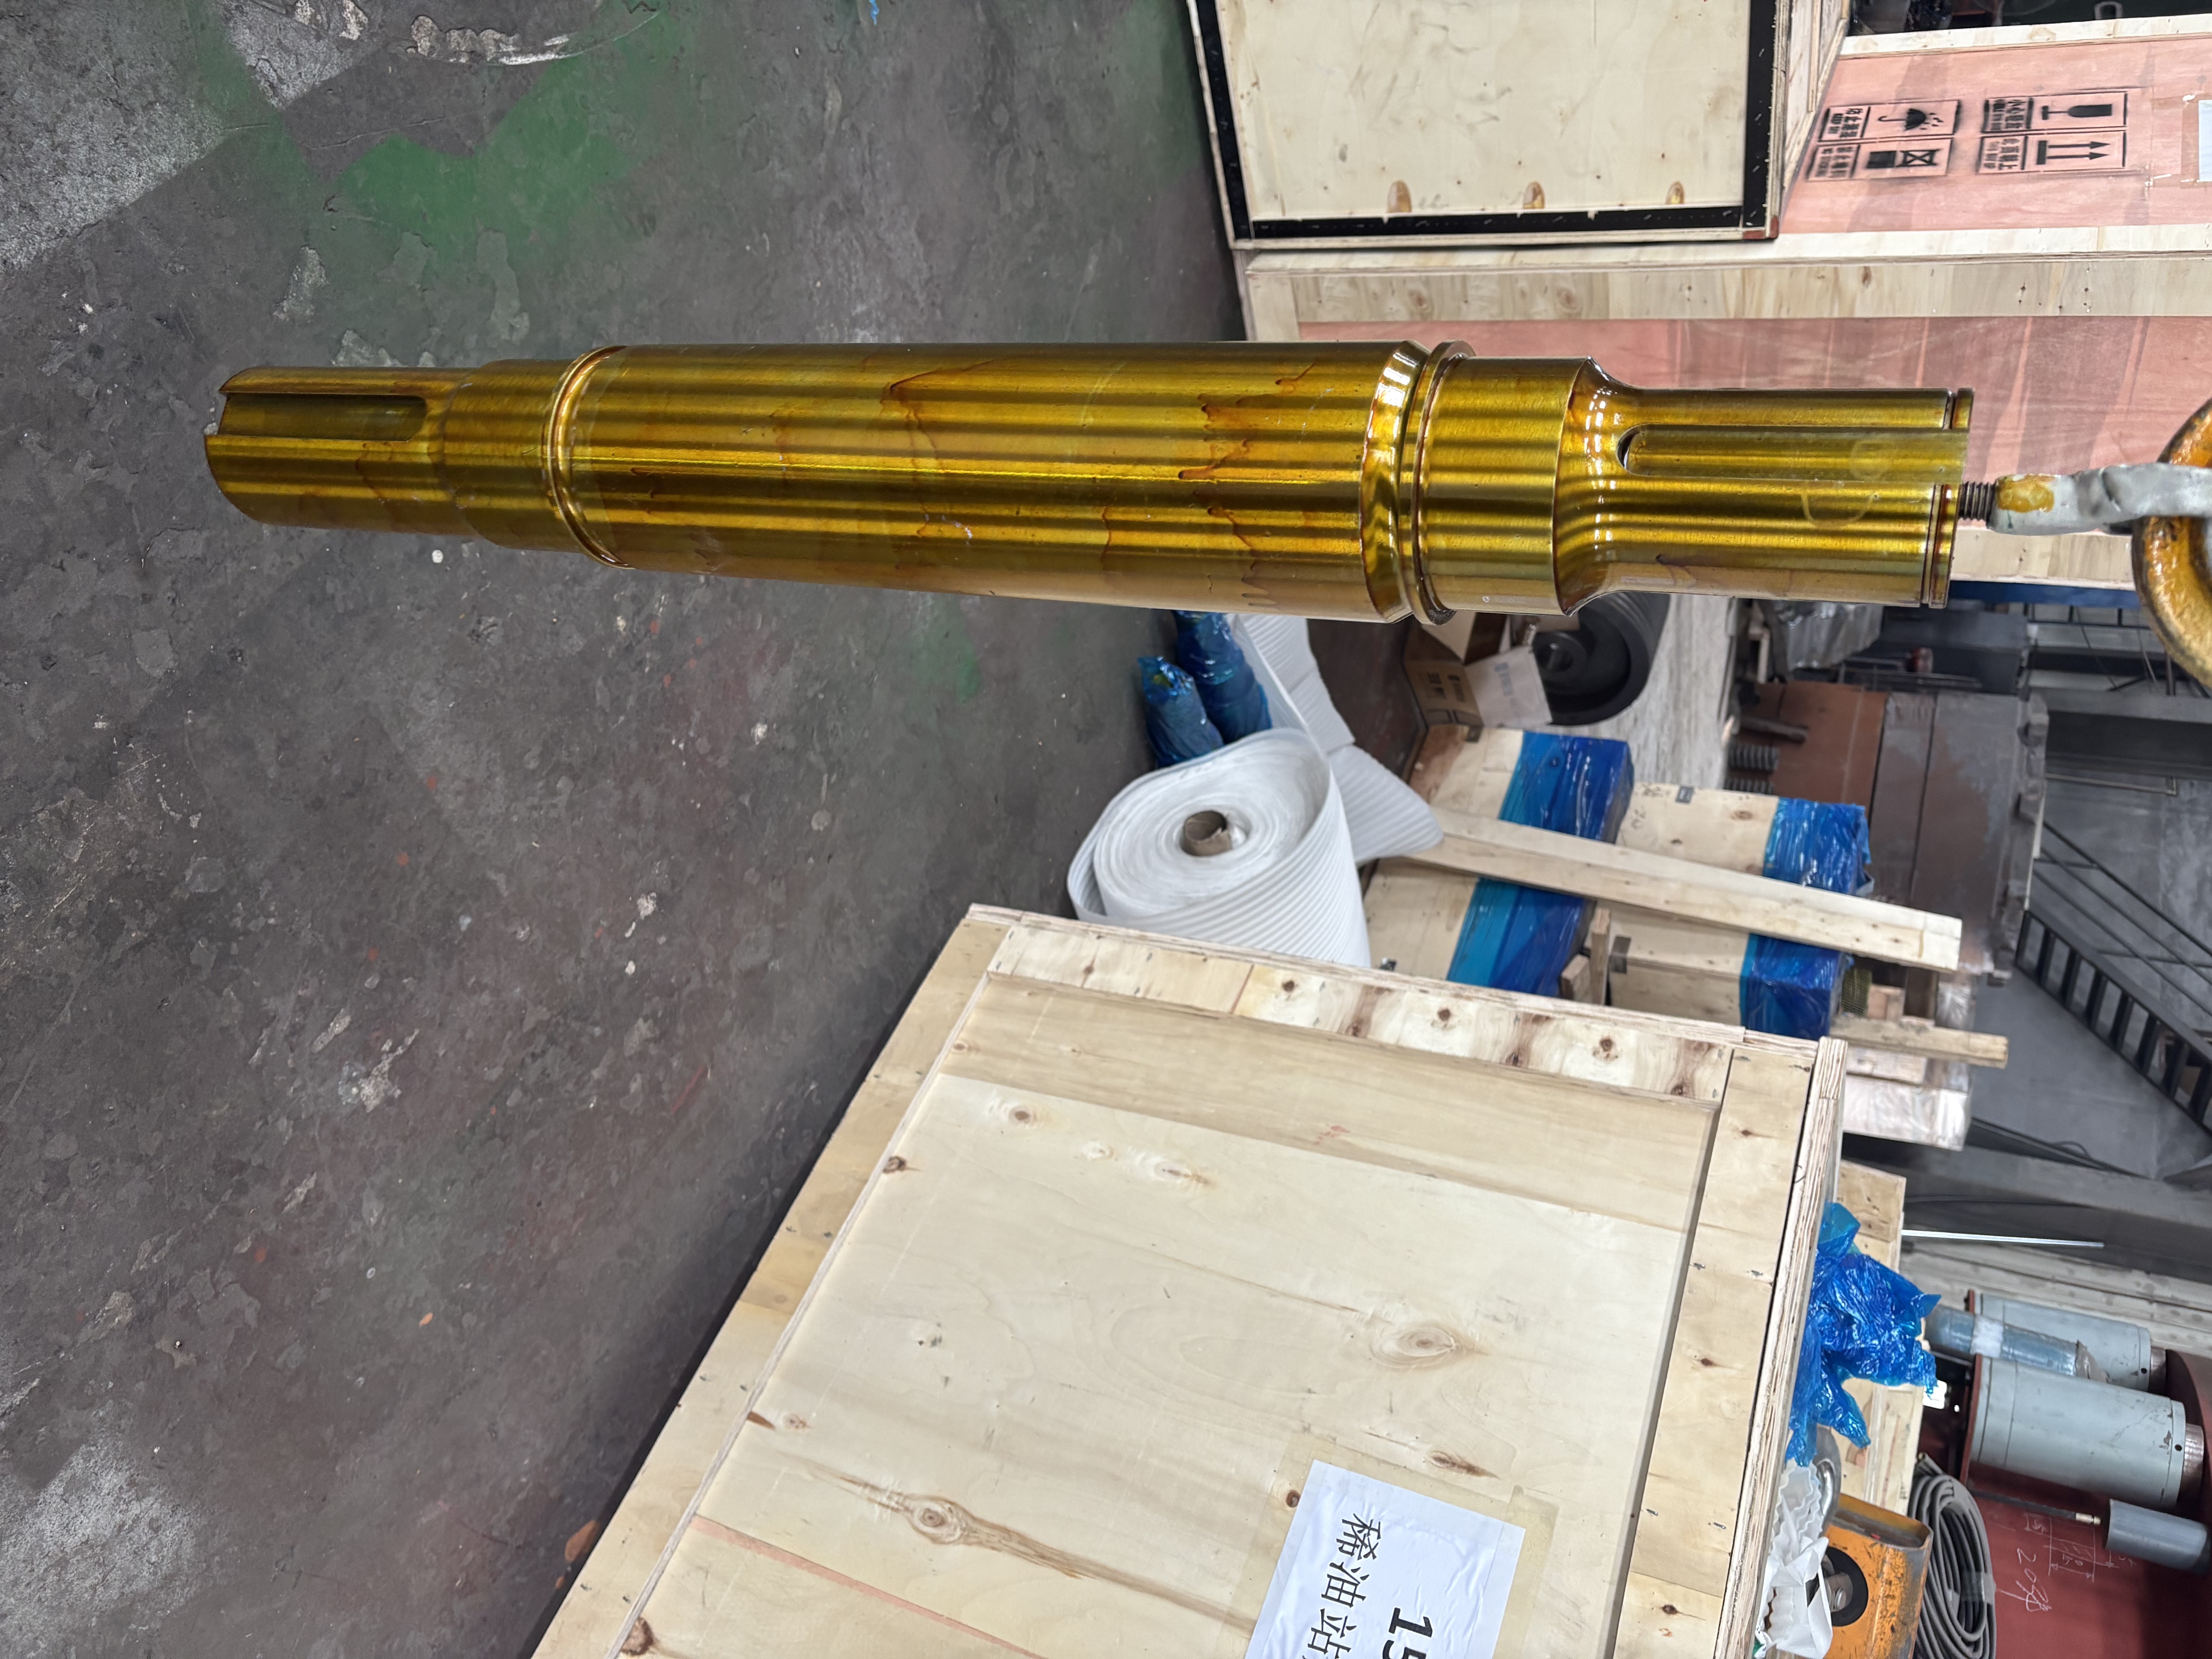
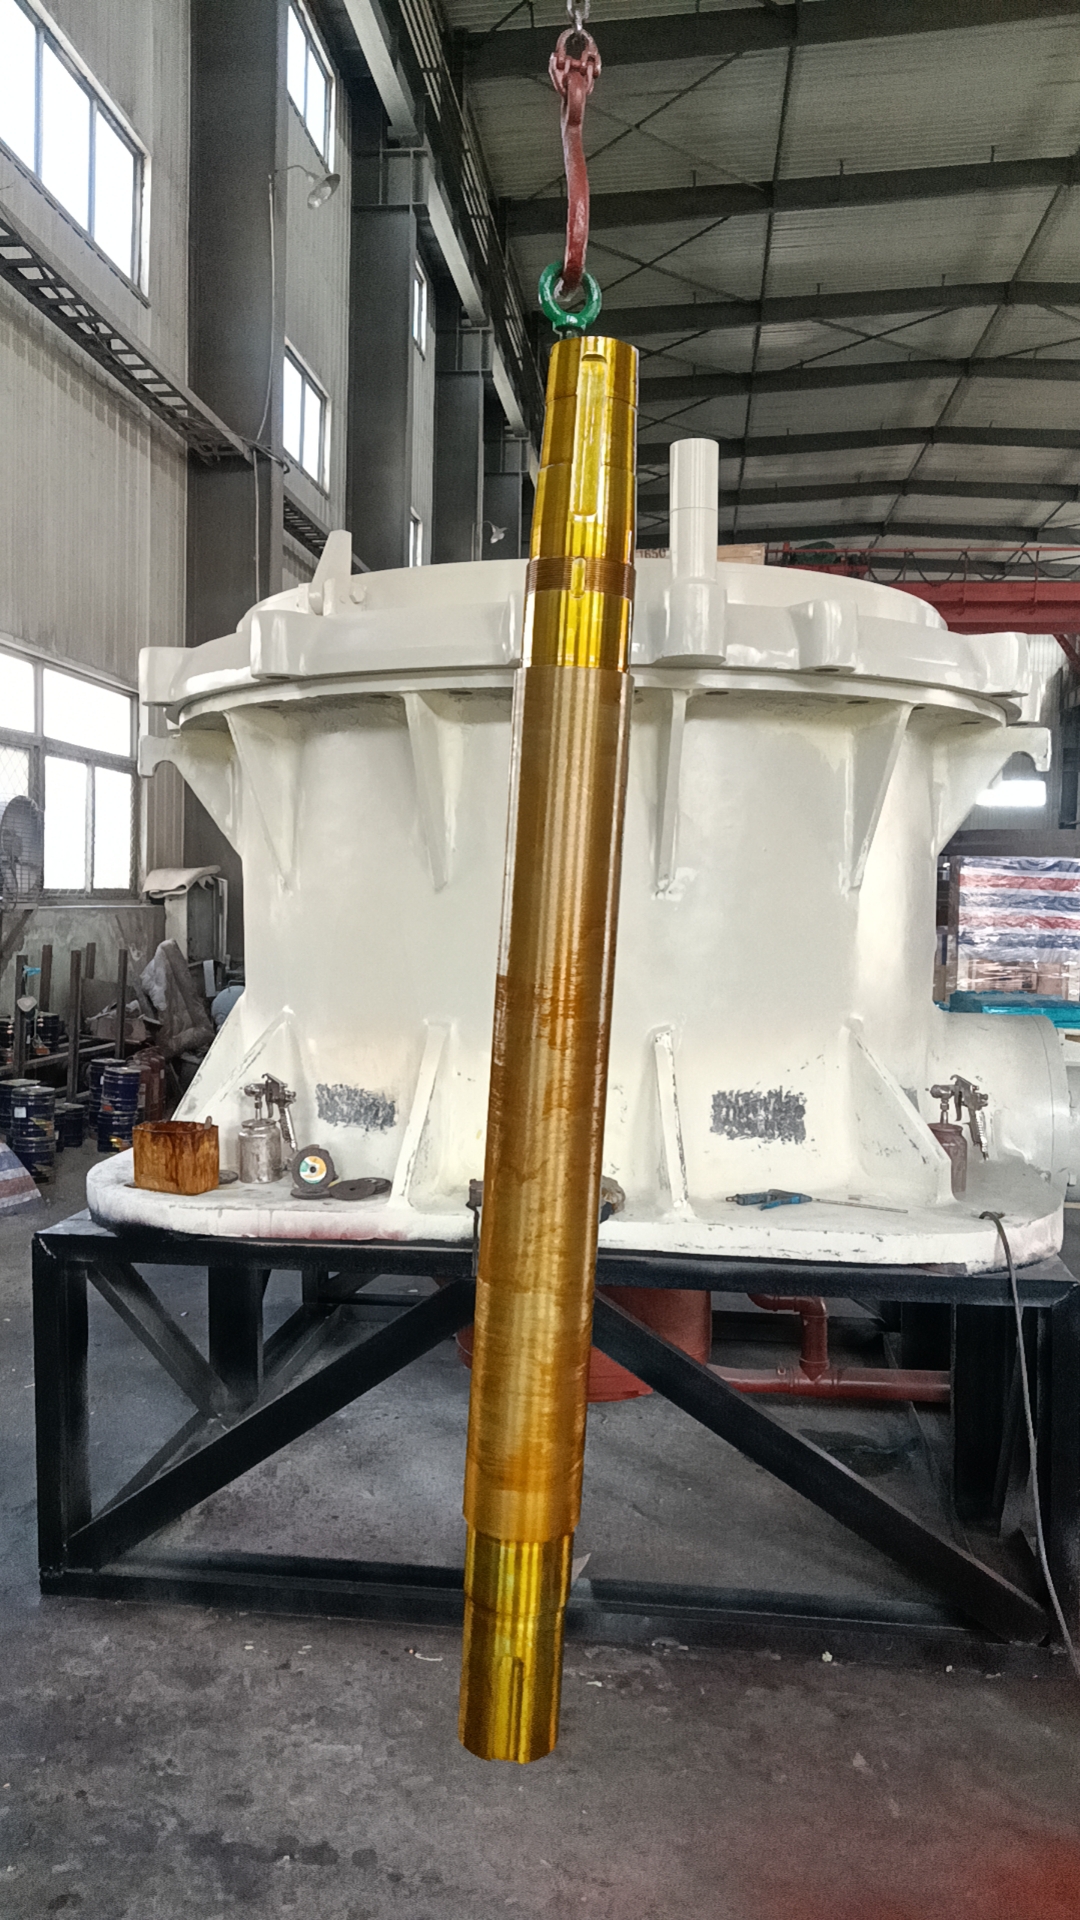
Karşı Mil
Marka :ZHUOYUE
ürünün men?ei :Shenyang, Liaoning, Çin
Teslimat süresi :Bir hafta
arz kapasitesi :yılda 5.000 vaka
Üstün kaliteli 20CrMnTi alaşımı + entegre dövme + standartlaştırılmış ısıl işlem → ağır yük konik kırıcı kullanımı için üstün darbe ve aşınma direnci.
IT5 hassasiyeti + optimize edilmiş helisel dişli tasarımı → %98,5'in üzerinde iletim verimliliği, daha düşük gürültü seviyesi, istikrarlı güç çıkışı.
Tam zincir üretim + çok aşamalı denetim → tutarlı parti kalitesi, çoğu yaygın konik kırıcıyla uyumlu.
Şirket içi Ar-Ge + olgun tedarik zinciri → işletme ve bakım maliyetlerini düşürmek için 7/24 teknik satış desteğiyle standart ve özel çözümler.
442.9937-01
5011
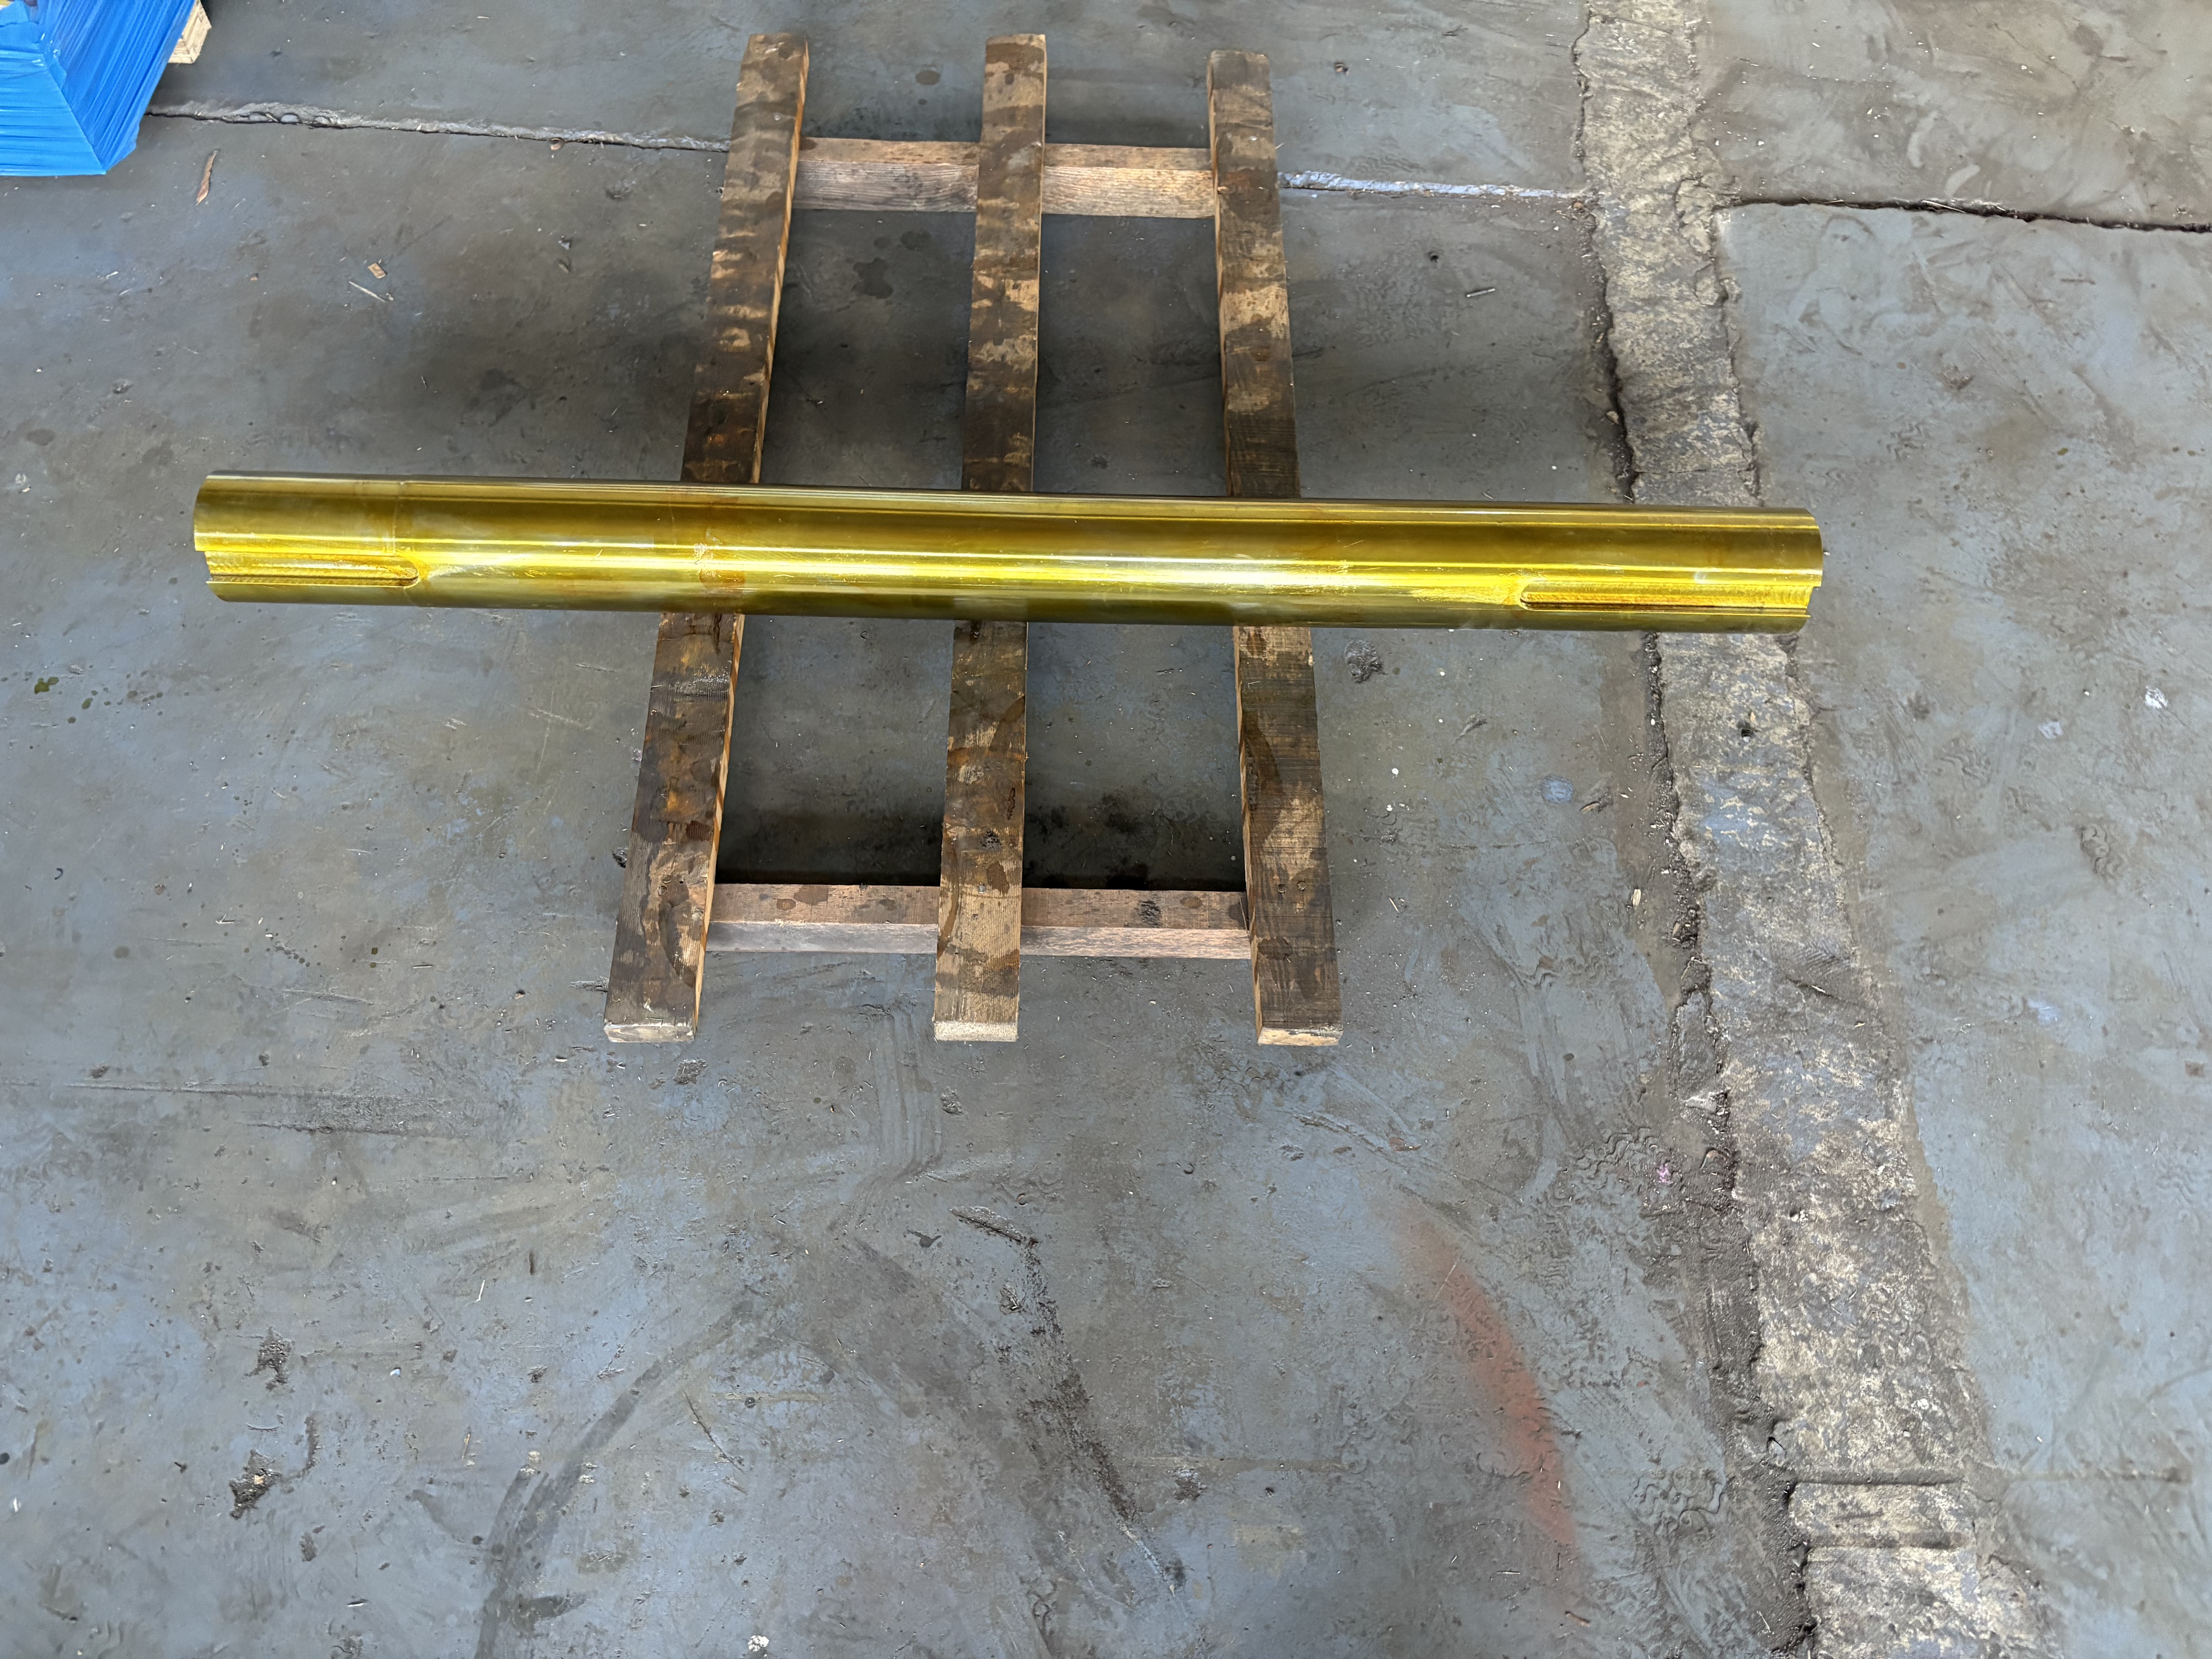
6875-0416
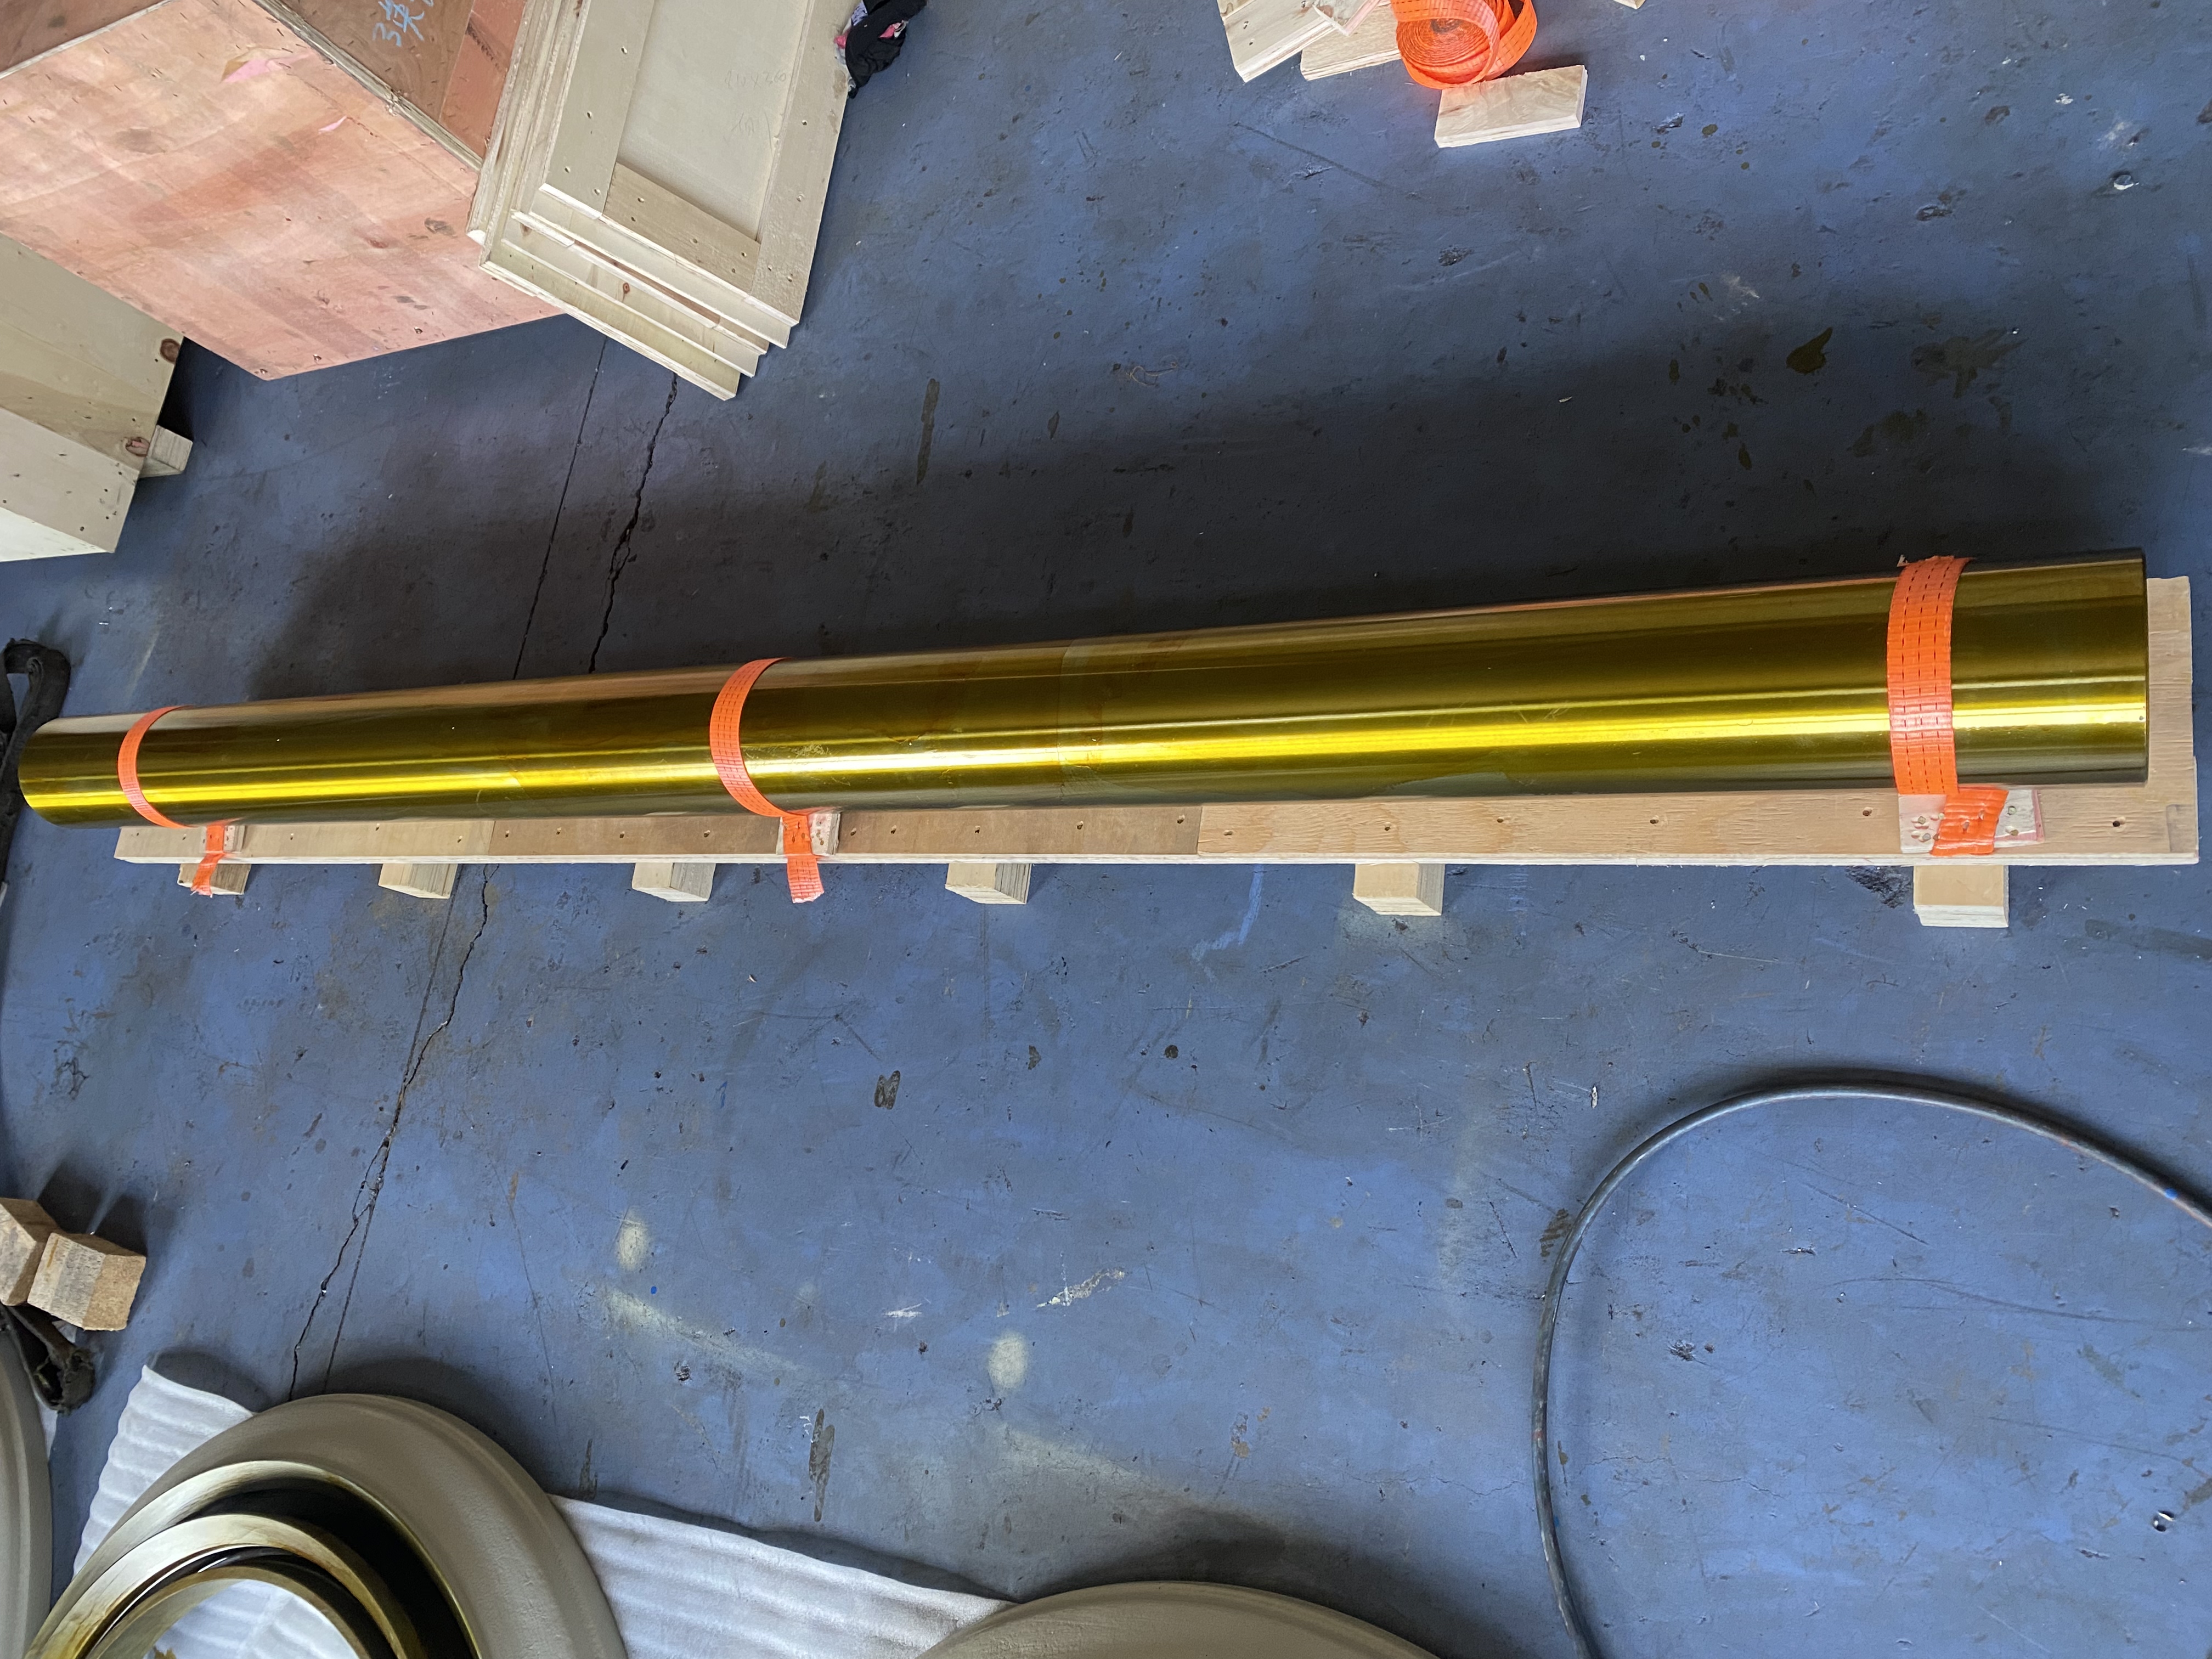
6876-1324
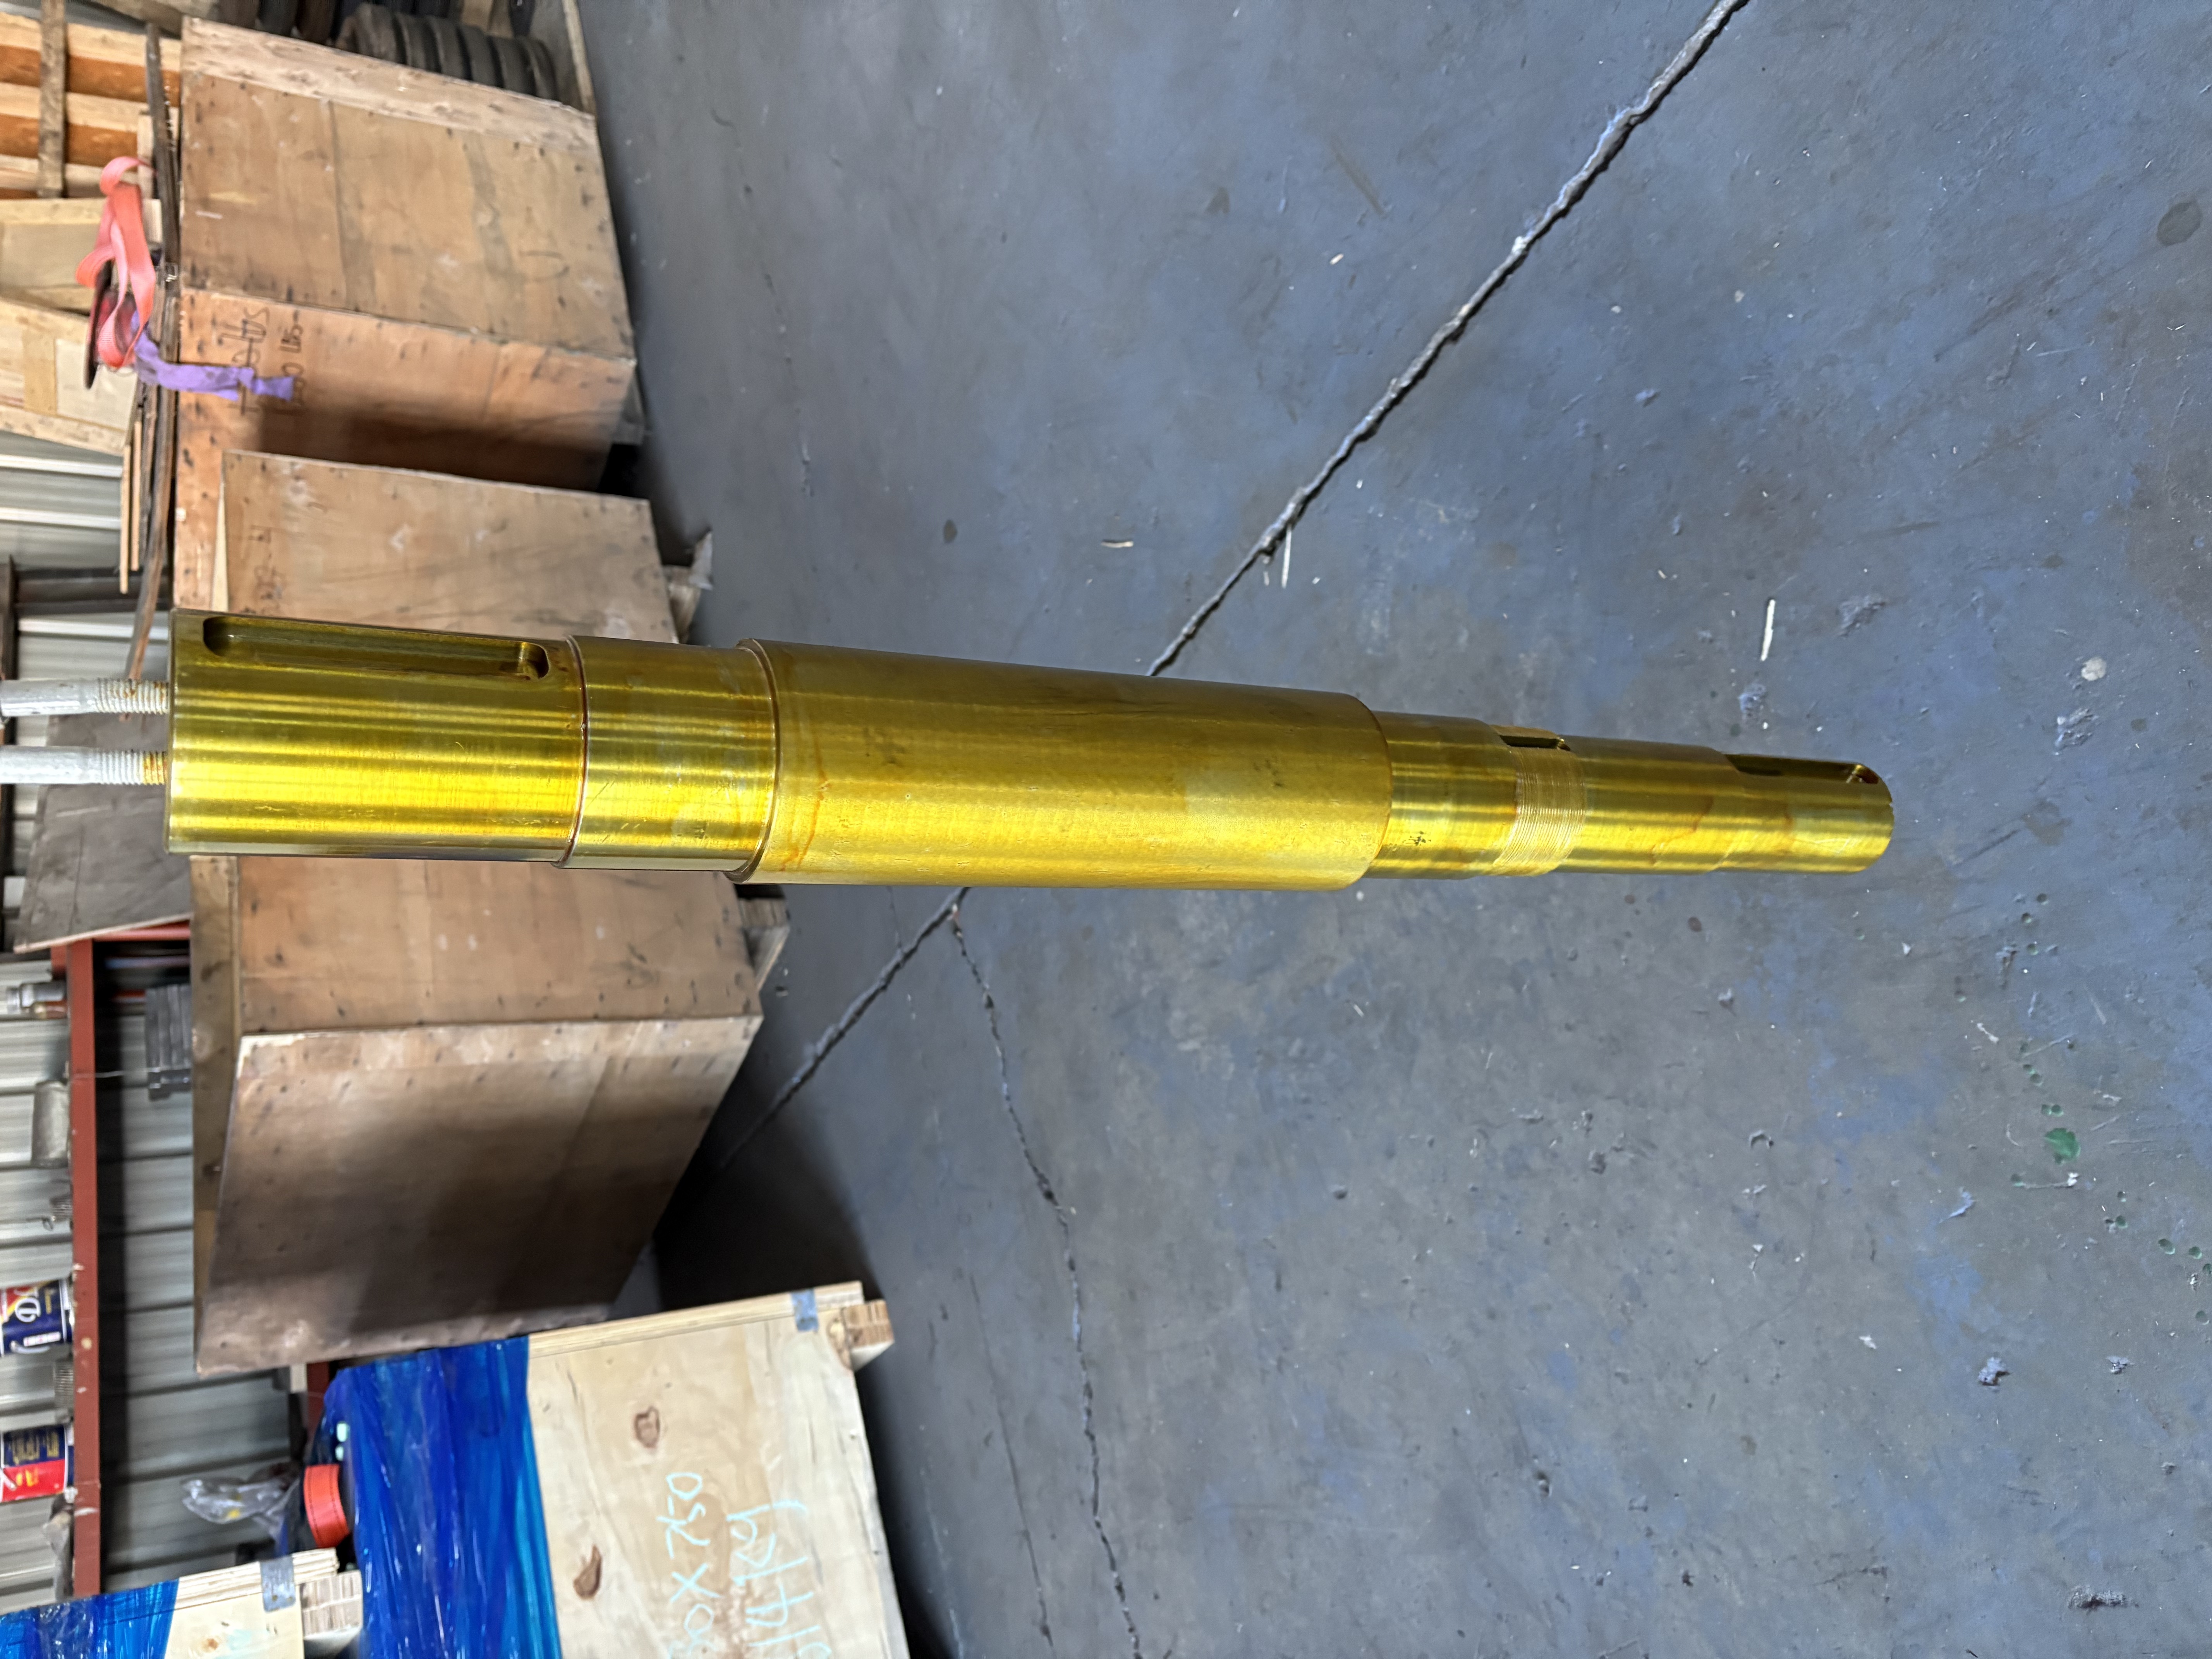
K1414.02.01
Ürün Bilgileri
Bir tedarik ekibi, konik kırıcı için yedek bir karşı mil sipariş eder. Yatak milleri muayeneden geçer. Dişli çarklar muayeneden geçer. Mil takılır ve kırıcı tekrar üretime geçer.
İki ay sonra, dişlilerde anormal aşınma görüldü. Temas deseni merkezde değildi. Gürültü ve titreşim arttı. Yağ analizinde demir içeriğinin arttığı tespit edildi.
Asıl sebep yatak mili veya dişli çark dişleri değil, aralarındaki ilişkidir. Karşı mil, entegre bir dişli milidir; yatak milleri ve dişler aynı parça üzerinde işlenmiştir. Dişler yatak milleriyle eşmerkezli değilse veya mil salınımı çok büyükse, dişli ağı yanlış merkez mesafesinde ve açıda çalışır. Yatak yine de yerine oturabilir. Mil yine de dönebilir. Ancak ağ artık tasarım aralığının dışındadır.
Her iki özellik de denetimden geçti. Ancak aralarındaki ilişki geçmedi. Ve kimse ona sahip değildi.
Çözümümüz
ZHUOYUE, karşı mili entegre bir dişli mili olarak işler; tek bir ortak referans noktası, tek bir salınım kontrolü, tek bir ısıl işlem sonrası taşlama, tek bir muayene kaydı.
Ortak bir referans noktasından işlenmiş mil yatakları ve dişliler. Mil boyunca dişli ağının geometrisinin tutarlı kalması için, mil merkez çizgisi ile dişli adım dairesi arasındaki eş merkezliliği kontrol eder.
Mil salınımı, yatak milleri arasında kontrol edilir. Radyal salınım ≤ 0,02 mm. Mil çapı toleransı ± 0,01 mm. Mil yüzeyi pürüzlülüğü Ra ≤ 0,8 μm. Diş profili IT5. Bu değerler, milin gerçek merkez hattı üzerinde dönüp dönmediğini belirler; salınım çok büyükse, dişli ağı salınır ve dişler eşit olmayan şekilde yüklenir.
Isıl işlemden sonra dişli çark dişleri taşlanmıştır. Karbonlama ve sertleştirme dişlerde deformasyona neden olur. Sertleştirmeden sonra yapılan taşlama bu deformasyonu düzeltir, böylece nihai diş profili ve aralığı, bitmiş parçada tolerans dahilinde olur.
Yük durumuna uygun malzeme. 20CrMnTi karbonlanmış ve su verilmiş: kasa derinliği 1,2–1,8 mm, yüzey HRC 58–62, çekirdek HRC 30–35. Sert yüzey aşınmaya karşı dirençlidir; sağlam çekirdek darbeyi emer.
Sevkiyat öncesinde salınım ve hizalama kayıtları tutuldu. Her bir şaftta radyal salınım ve mil-dişli eşmerkezliliği ölçülmüş olup, gerçek değerler muayene belgesinde yer almaktadır.
Alıcı için Değer
Milin yatağa uyup dişliye uymaması riski daha düşüktür. Hizalama ölçülür, varsayılmaz.
Daha az garanti anlaşmazlığı. İzlenebilirlik için salınım ve hizalama verileri kaydedilir.
Dişli ve rulman ömrünün uzaması. Doğru salınım, dişli ve yatak yükünü tasarım aralığı içinde tutar.
Planlanmamış arıza sürelerinin azalması. Sevkiyat öncesinde fonksiyonel boyutlar kontrol edilir.
Rulmana uyan ancak dişliye uymayan bir mil, mil sorunu değildir. Bu bir hizalama sorunudur. Ve hizalama bizim sorumluluğumuzdadır.
Teknik Özellikler
| Parametre Adı | Teknik Özellikler |
|---|---|
| Yapısal form | Entegre dişli mili tek parça yapısı |
| Ana malzeme | 20CrMnTi düşük karbonlu alaşımlı yapısal çelik |
| Karbürlenmiş katman derinliği | 1,2–1,8 mm |
| Çekirdek sertliği | HRC 30–35 |
| Yüzey sertliği | HRC 58–62 |
| Mil çapı işleme toleransı | ± 0,01 mm |
| Mil radyal salınımı | ≤ 0,02 mm |
| Dergi yüzey pürüzlülüğü | Ra ≤ 0,8 μm |
| Dişli diş profili toleransı | IT5 |
| Nominal tork | 800–3500 N·m |
| Maksimum yük kapasitesi | Radyal yük 120 kN; eksenel yük 45 kN |
| Uygulanabilir hız aralığı | 500–3500 devir/dakika |
| Çalışma sıcaklığı aralığı | -40°C ila +120°C |
| Uygun yağlama yağı | ISO VG 150–220 aşırı basınçlı dişli yağı |
| Toz geçirmez ve sızdırmaz yapı | Yüksek tozlu ve yüksek titreşimli kırma koşulları için uygundur. |
| Standart koşullar altında kesintisiz hizmet ömrü. | ≥ 12.000 saat |
| Yorulma titreşim testi döngüsü | ≥ 2×10⁶ döngü |
Model / Parça Numarası Referansı
| Referans Parça Numarası | Ürün Tipi | Tipik Kırıcı Serisi | Notlar |
|---|---|---|---|
| 442.9937-01 | Şaft | Metso HP serisi | OEM numarası veya örnek ile doğrulayın. |
| 5011 | Konik Kırıcı Tahrik Mili | Metso GP / MP serisi | OEM numarası veya örnek ile doğrulayın. |
| 6875-0416 | Kırıcı Yatay Şaft | Sandvik CH serisi | OEM numarası veya örnek ile doğrulayın. |
| 6876-1324 | Şaft | Symons / Terex konik kırıcılar | OEM numarası veya örnek ile doğrulayın. |
| K1414.02.01 | Konik Kırıcı Tahrik Mili | Metso GP serisi | OEM numarası veya örnek ile doğrulayın. |
Önemli: Bu tablo yalnızca referans amaçlıdır. Kırıcı modelleri ve parça numaraları üretim yılına ve konfigürasyona göre değişiklik gösterir. Son onay için lütfen OEM parça numaranızı, çiziminizi veya aşınmış örneğinizi gönderin.
Neden ZHUOYUE'yu Seçmelisiniz?
| Öğe | Yaygın Uygulama | ZHUOYUE |
|---|---|---|
| Şaft yapısı | Ayrı mil ve dişli, monte edilmiş | Tek parçadan işlenmiş entegre dişli mili |
| Hizalama kontrolü | Günlük ve ekipman ayrı ayrı kontrol edildi. | Mil ile dişli arasındaki eşmerkezlilik, ortak bir referans noktasından kontrol edilir. |
| Runout | Sadece yatak millerinde kontrol edildi. | Mil radyal salınımı ≤ 0,02 mm, ölçülmüş ve kaydedilmiştir. |
| Dişli taşlama | Isıl işlemden önce öğütülmüş veya öğütülmemiş | Isıl işlem sonrası bozulmayı düzeltmek için zemin hazırlandı. |
| Denetim kaydı | Mil ve dişli için ayrı kayıtlar | Salınım, hizalama, sertlik ve kasa derinliğini kapsayan bir kayıt. |
| Sorumluluk | Şaft ve dişli tedarikçileri arasında bölünme | Entegre şaftın sahibi tek bir tedarikçidir. |
Müşterilerin bizi tercih etme nedenleri:
Entegre şaftın sahibi tek bir tedarikçidir. — Dişli mekanizması düzgün çalışmazsa, iki tedarikçiyle değil, tek bir tedarikçiyle muhatap olursunuz.
Mil yatağı ile dişli çark arasındaki hizalama ölçüldü. — Bitmiş şaft üzerindeki salınım ve eşmerkezlilik değerleri kaydedildi.
Isıl işlemden sonra taşlanmış dişli çark dişleri — Bitmiş parçada diş profili ve aralığı düzeltildi.
Esnek tedarik — Stokta bulunan ürünler için minimum sipariş miktarı 1 adettir; özel siparişler için 30-50 adet; çerçeveleme süresi 7-10 iş günüdür.
Karşılaştırma, belirli bir rakibi değil, piyasadaki genel uygulamaları tanımlar. Denetim kayıtları siparişle birlikte mevcuttur.
Ürün Uygulaması
Bu ara mil, konik kırıcılar için bir iletim bileşenidir ve şu alanlarda kullanılır:
Sert kaya madenciliği: Bakır, demir cevheri, altın ve nikel kırma devreleri.
Agrega ocakları: Granit, bazalt ve kireç taşı işleme tesisleri.
İnşaat ve geri dönüşüm: Beton moloz, asfalt ve cüruf kırma hatları.
Yapı malzemeleri ve metalurji: Cüruf, cüruf ve endüstriyel mineral kırma.
Mil, kırıcı modeline, yük durumuna ve çalışma ortamına göre seçilir. Üretim öncesinde malzeme, ısıl işlem ve fonksiyonel toleranslar onaylanır.
Hakkımızda
Shenyang Zhuoyue Machinery Equipment Co., Ltd., madencilik makineleri ve kırıcı yedek parçaları konusunda 10 yılı aşkın uygulamalı deneyime sahip bir çekirdek ekip tarafından kurulmuştur. Geçmişimiz, kırıcı yapısal bileşenleri, aşınma parçaları ve özel işlenmiş parçalar için süreç onayı, üretim ve kalite kontrolünü kapsamaktadır.
Konik kırıcıların iletim sisteminin yapısal parçalarına odaklanıyoruz; bunlar arasında komple ara mil tertibatları, ara mil kutuları, pinyon mili gövdeleri, pinyon dişlileri, tahrik dişlileri, iletim milleri, toz kapakları ve sızdırmazlık halkaları yer almaktadır. Üretim öncesinde, uyumluluk ve fonksiyonel toleranslar kırıcı modeli, OEM numarası, çizim veya aşınmış numune ile karşılaştırılarak doğrulanır.
Tesis
Çin'in Liaoning eyaletindeki Shenyang şehrinde yaklaşık 4.000 m²'lik üretim tesisi.
24 Ar-Ge ve teknik personel
14 üretim hattı: 10 işleme, 2 kaynak, 2 montaj
Yıllık kapasite: 2.000 ton/yıl
Metal yapısal bileşenler: tek parça halinde işleme kapasitesi maksimum 150 tona kadar.
Dövme, hassas işleme, gerilim giderme, yüzey işleme ve kalite kontrolünü kapsayan tam süreçli üretim hatları.
Müşteriler ve İhracat Pazarları
Aşağıdaki bölgelerdeki madencilik, agrega ve inşaat sektörlerindeki müşterilerimize hizmet veriyoruz:
Avrupa, Amerika
Güneydoğu Asya: Endonezya, Filipinler, Vietnam, Malezya
Orta Doğu: Suudi Arabistan, Birleşik Arap Emirlikleri, Umman
Afrika: Güney Afrika, Zambiya, Gana, Kenya
Güney Amerika: Şili, Peru, Brezilya
Müşteri isimleri ve proje detayları yalnızca yazılı izinle paylaşılır.
Sergi
12. Şanghay Uluslararası Madencilik Teknolojisi ve Ekipmanları Fuarı 2024'e katıldı.
Kalite Kontrol ve Denetim
Üretim sürecinin tamamı boyunca, onaylanmış çizim ve teknik gerekliliklere göre kalite kontrolü yapılır.
Gelen Malzeme Muayenesi
Ham madde bileşim analizi (GB/T 223 / ASTM E415 standardına göre spektrometre)
Onaylanmış spesifikasyona göre malzeme kalitesi doğrulaması
Gelen malzemenin sertlik kontrolü
İşlem İçi Muayene
Kritik boyut ölçümleri: mil çapı, yatak boyutları, dişli diş boyutları, onaylı çizime göre ölçülmüştür.
Fonksiyonel tolerans ölçümü: şaft radyal salınımı, mil-dişli eşmerkezliği
Isıl işlem parametrelerinin doğrulanması: karbonlama sıcaklığı, su verme sıcaklığı, temperleme sıcaklığı
Yüzey durumu incelemesi: çatlaklar, boşluklar ve yüzey kalitesi açısından görsel kontrol.
Sevkiyat Öncesi
Onaylı çizime göre son boyut kontrolü.
Mil radyal salınım ölçümü ve kaydedilen gerçek değerler
Mil-dişli eşmerkezlilik ölçümü ve kaydedilen gerçek değerler.
Yüzey sertliği ve iç sertlik ölçümü
Etkin vaka derinliği ölçümü
Görünüm ve ambalaj denetimi
Boyutsal veya işlevsel denetimden geçemeyen parçalar, sevkiyat öncesinde ayrıştırılarak yeniden işlenir veya reddedilir.
Ek İnceleme (İstek Üzerine)
Isı numarası içeren malzeme sertifikası
Isıl işlem kaydı
Metal bileşenler için tahribatsız muayene (NDT): Ultrasonik muayene (UT) (ASTM A388 / GB/T 6402), Manyetik muayene (MT) (ASTM E709 / GB/T 15822), Polimetrik muayene (PT) (ASTM E165)
Sipariş gerekliliklerine göre denetim kayıtları kağıt veya elektronik formatta sağlanır.
Tahribatsız muayene (NDT) ile ilgili not: UT, MT ve PT testleri metal bileşenler için geçerlidir. PU elastomer contalar için uygulanmazlar.
Sertlik standartları hakkında not: Brinell sertliği (GB/T 231.1) metal bileşenler için geçerlidir. Shore A (ASTM D2240) ise PU elastomer contalar için kullanılır.
Sipariş Bilgileri
| Bağlanmak | Değer |
|---|---|
| Marka | ZHUOYUE |
| Menşe Yeri | Shenyang, Liaoning, Çin |
| Teslimat süresi | Stokta mevcut: Sipariş onayından sonra. Özel sipariş: Çizim onayından sonra 20-30 iş günü. Çerçeve anlaşması: Ayrılmış boş parçalar için 7-10 iş günü. |
| Tedarik Yeteneği | Sipariş miktarı ve üretim programına göre onaylandı. |
| Minimum Sipariş Miktarı | 1 adet (stok) / Parti başına 30-50 adet (özel sipariş) |
| Ambalajlama | UV ışınlarına karşı koruyucu ambalaj + ihracat için ahşap kasa veya çelik çerçeve |
| Teslimat Şartları | EXW / FOB / CIF / DDP görüşülebilir |
| Ödeme Koşulları | T/T, peşin akreditif, Alibaba Ticaret Güvencesi, çerçeve anlaşmaları için müzakere edilebilir. |
Garanti
ZHUOYUE, şanzıman milleri ve ara milleri için üretim hatalarına ve boyut uyumsuzluklarına karşı sınırlı bir garanti sunmaktadır.
| Öğe | Garanti Kapsamı |
|---|---|
| Garanti Süresi | Özel üretim şaftlar için 12 ay; stoktaki ürünler için 6 ay veya sözleşmede kararlaştırıldığı şekilde. |
SSS:
S: Orijinal parça numarası yoksa yedek bir ara mili nasıl sipariş edebilirim?
A: Aşınmış milin net fotoğraflarını, önemli ölçülerle (mil çapı, yatak yuvası çapı, diş sayısı, mil uzunluğu, montaj boyutları) birlikte gönderin veya bir örnek postalayın. Mühendislik ekibimiz geometriyi yeniden oluşturacak ve üretimden önce doğrulamanız için size bir çizim gönderecektir.
S: Hangi malzemeyi ve ısıl işlemi kullanıyorsunuz?
A: Karbonlama ve su verme işlemine tabi tutulmuş 20CrMnTi düşük karbonlu alaşımlı yapısal çelik kullanıyoruz. Karbonlama tabakasının derinliği 1,2–1,8 mm, çekirdek sertliği HRC 30–35 ve yüzey sertliği HRC 58–62'dir.
S: Yatak milleri ile dişli çark dişleri arasındaki hizalamayı kontrol edebilir misiniz?
A: Evet. Yatak milleri ve dişliler ortak bir referans noktasına göre işlenir. Milin radyal salınımı ≤ 0,02 mm'ye kadar kontrol edilir ve mil-dişli eşmerkezliği sevkiyat öncesinde ölçülüp kaydedilir.
S: Isıl işlemden sonra dişli çarkların dişleri taşlanıyor mu?
A: Evet. Dişliler karbonlama ve sertleştirme işlemine tabi tutulur, ardından ısıl işlemden sonra bozulmayı düzeltmek ve son diş profilini ve adımını tolerans dahilinde tutmak için taşlanır.