- Ev
- >
- Ürünler
- >
- Konik Kırıcı Ana Gövde Montajı
- >
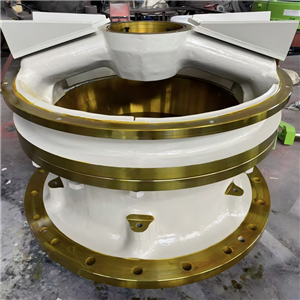
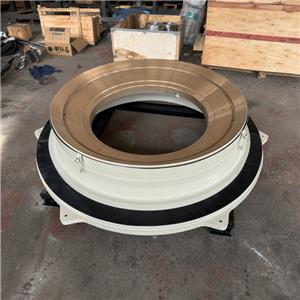
- Koni Kırıcı Kase
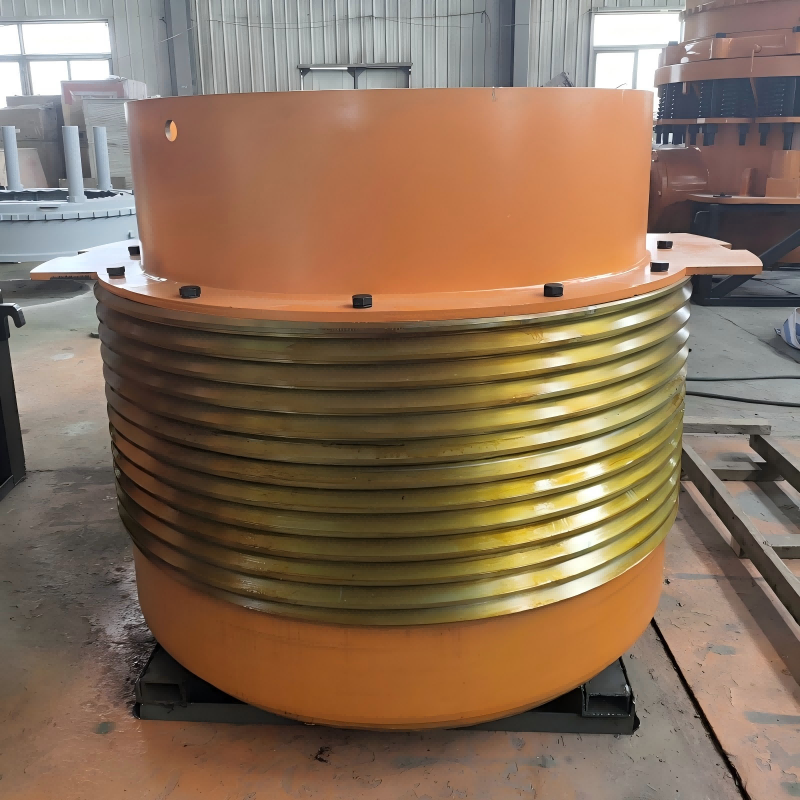
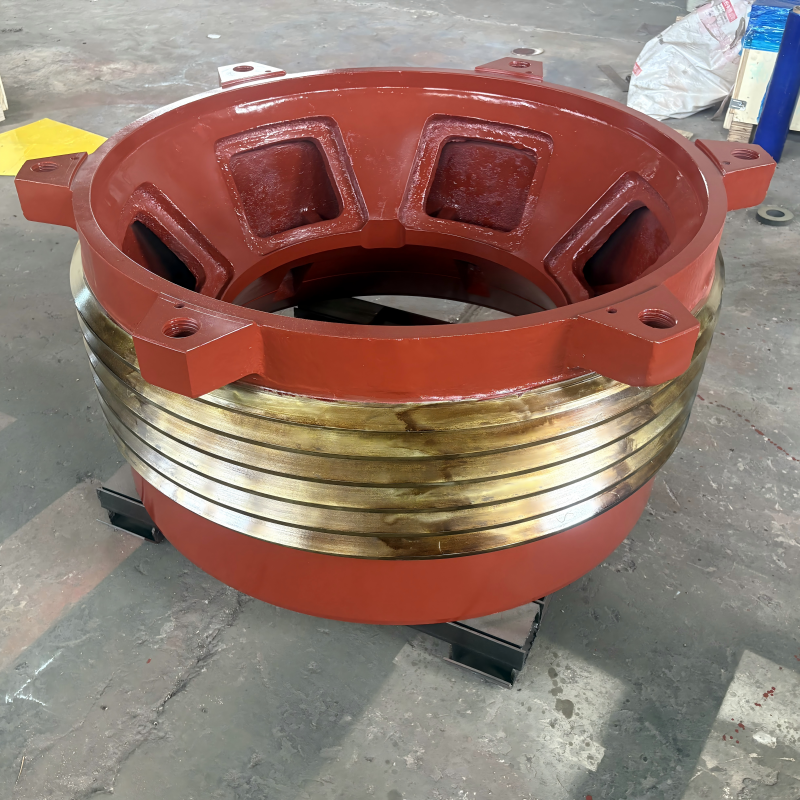
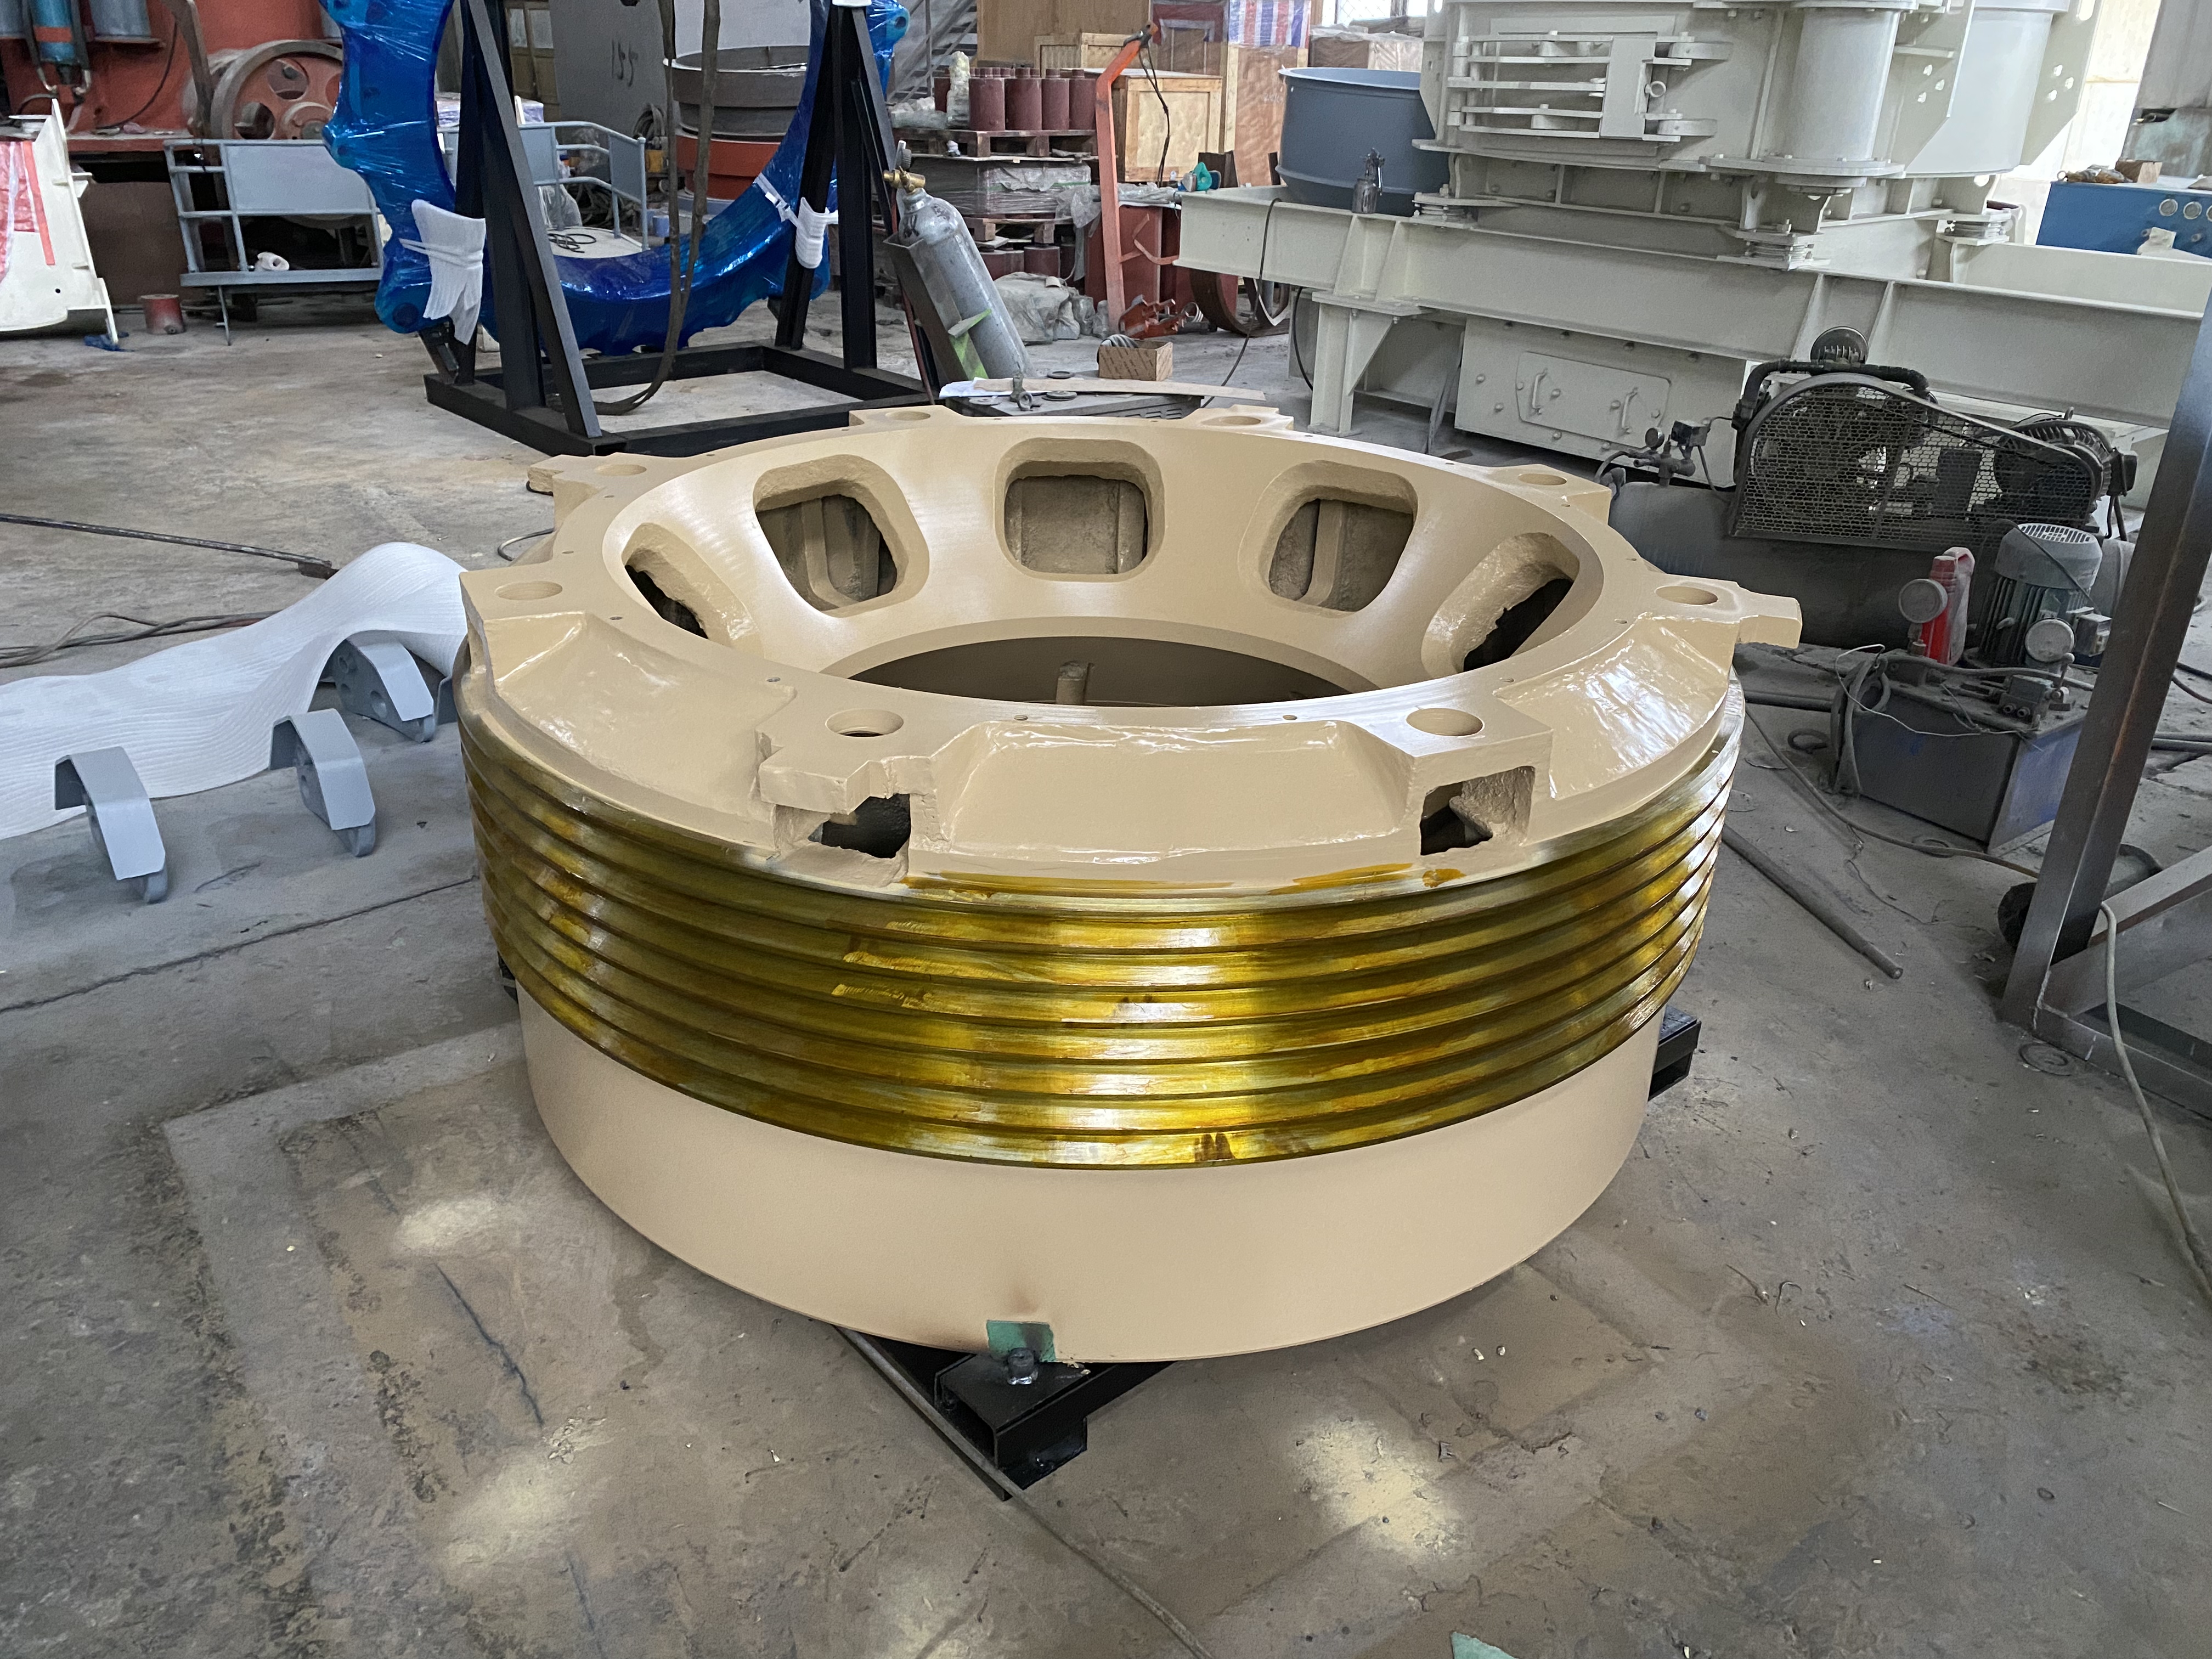
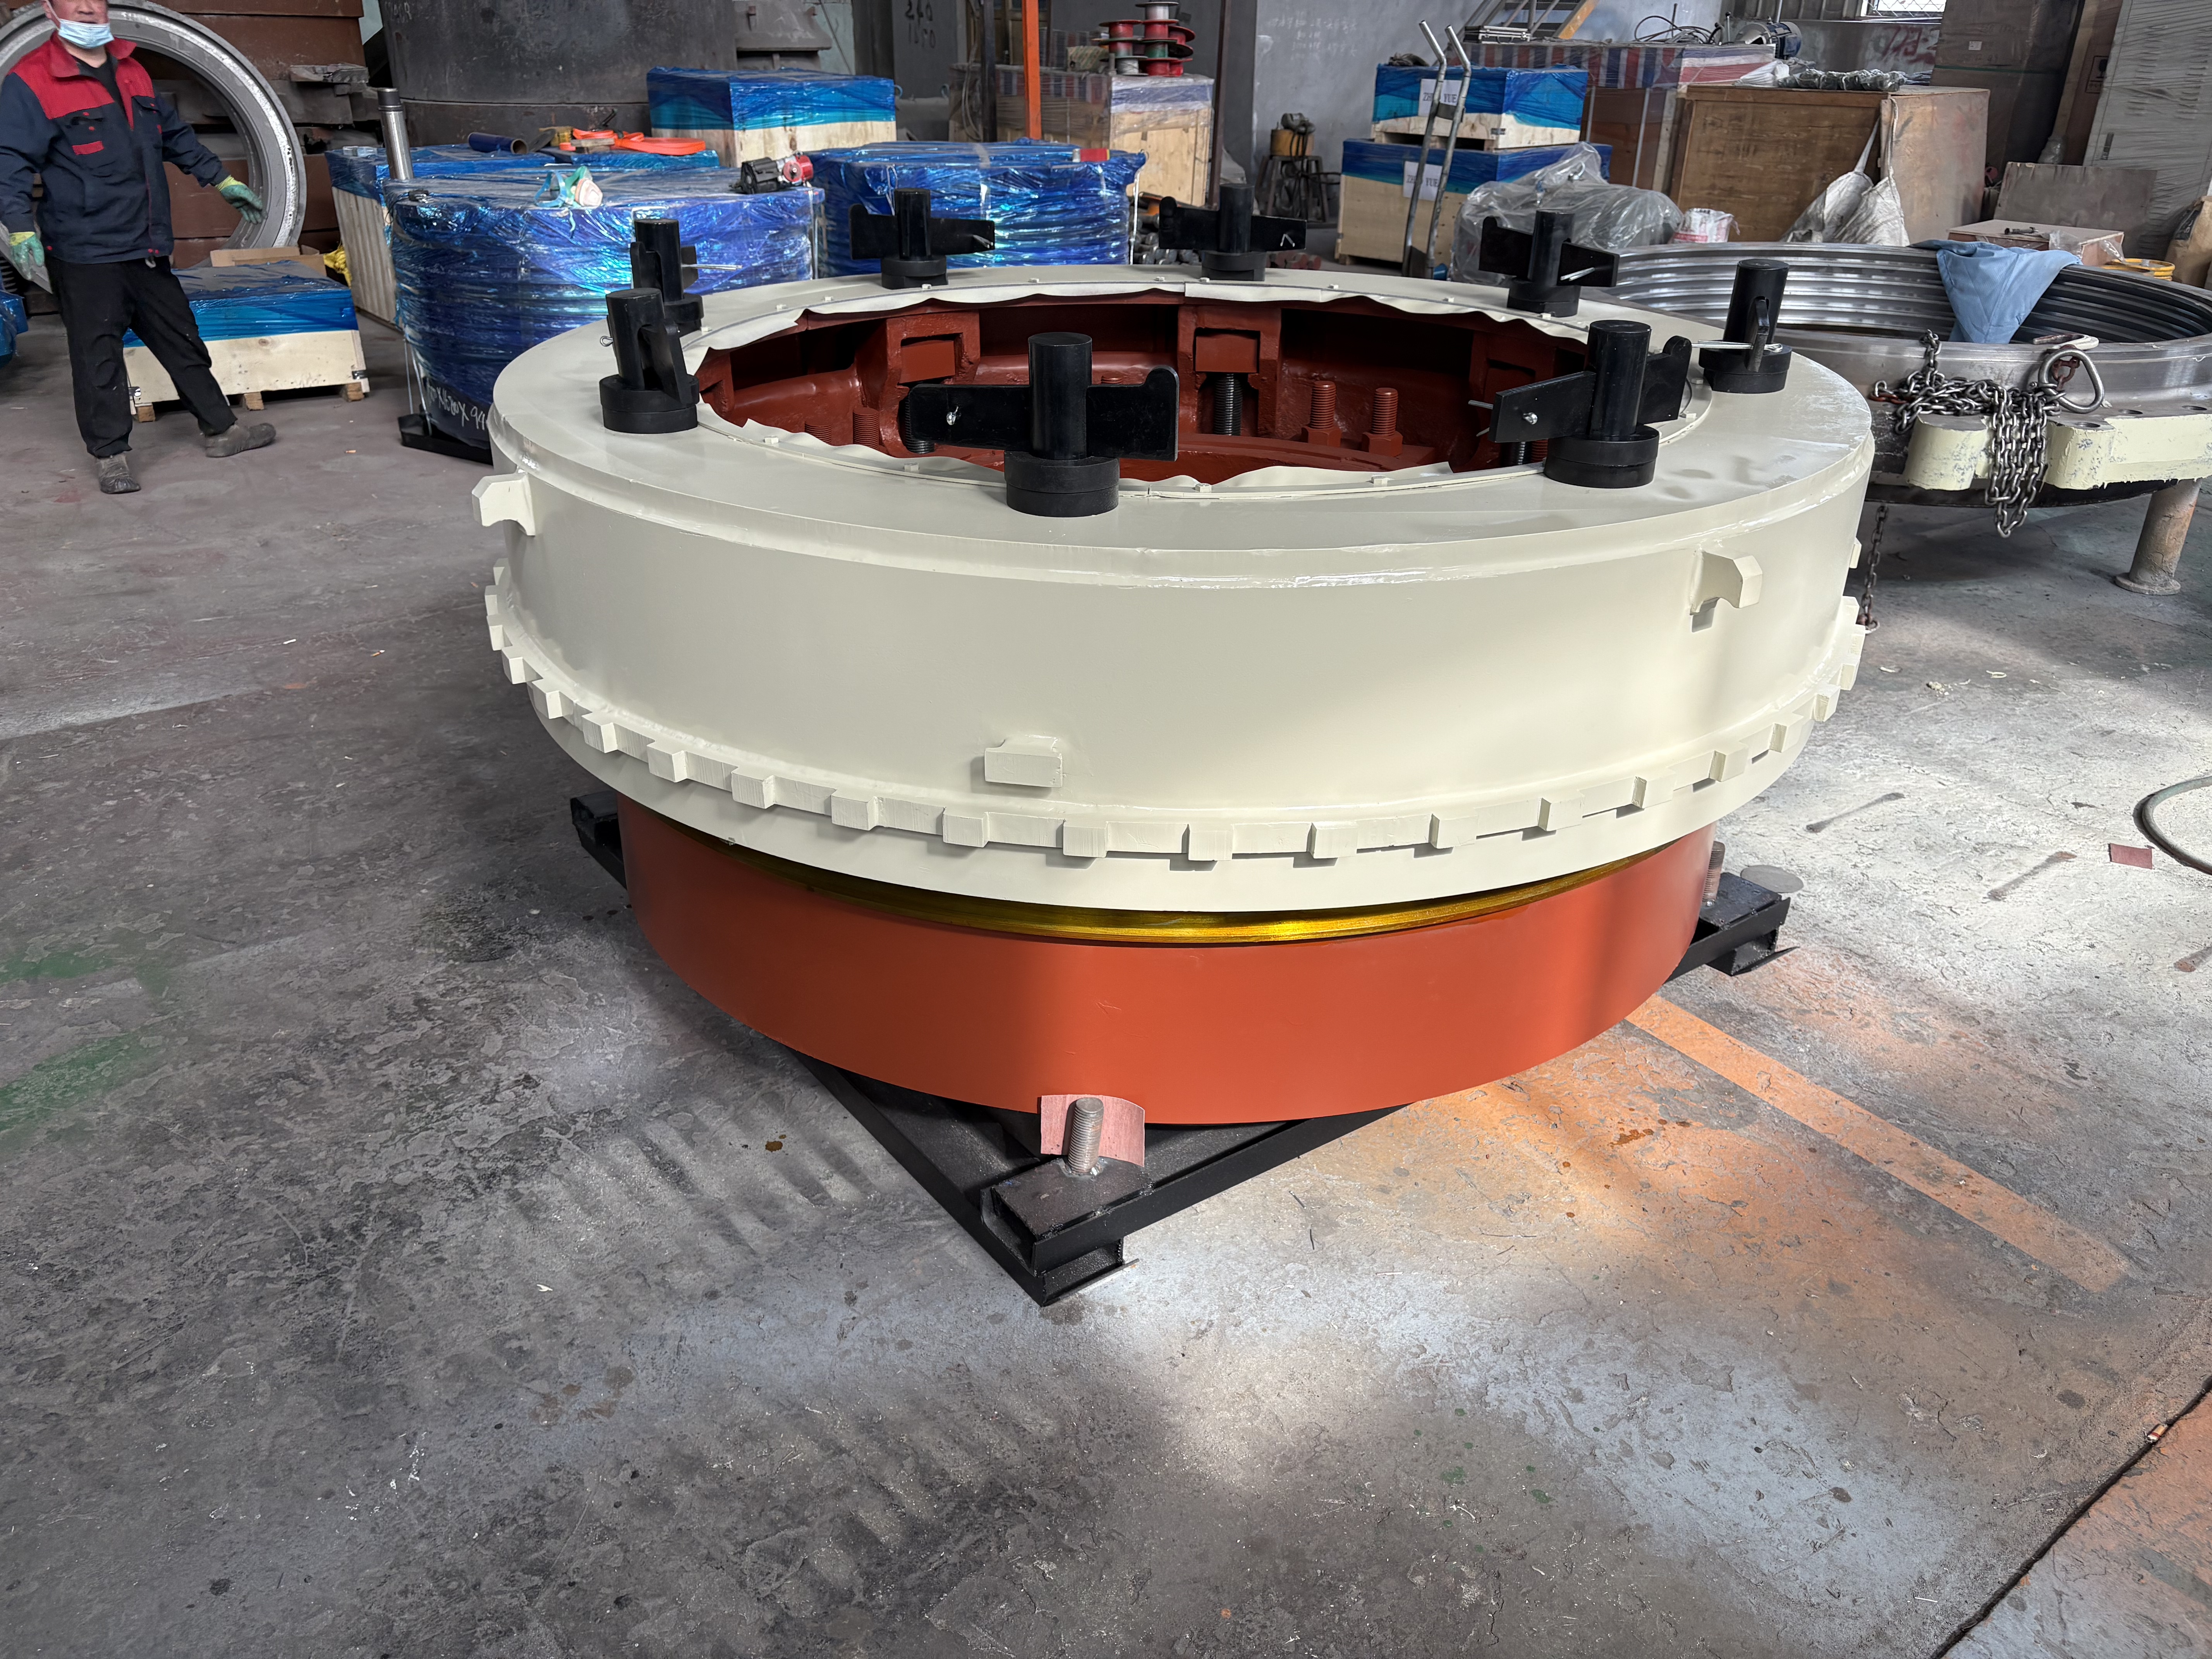
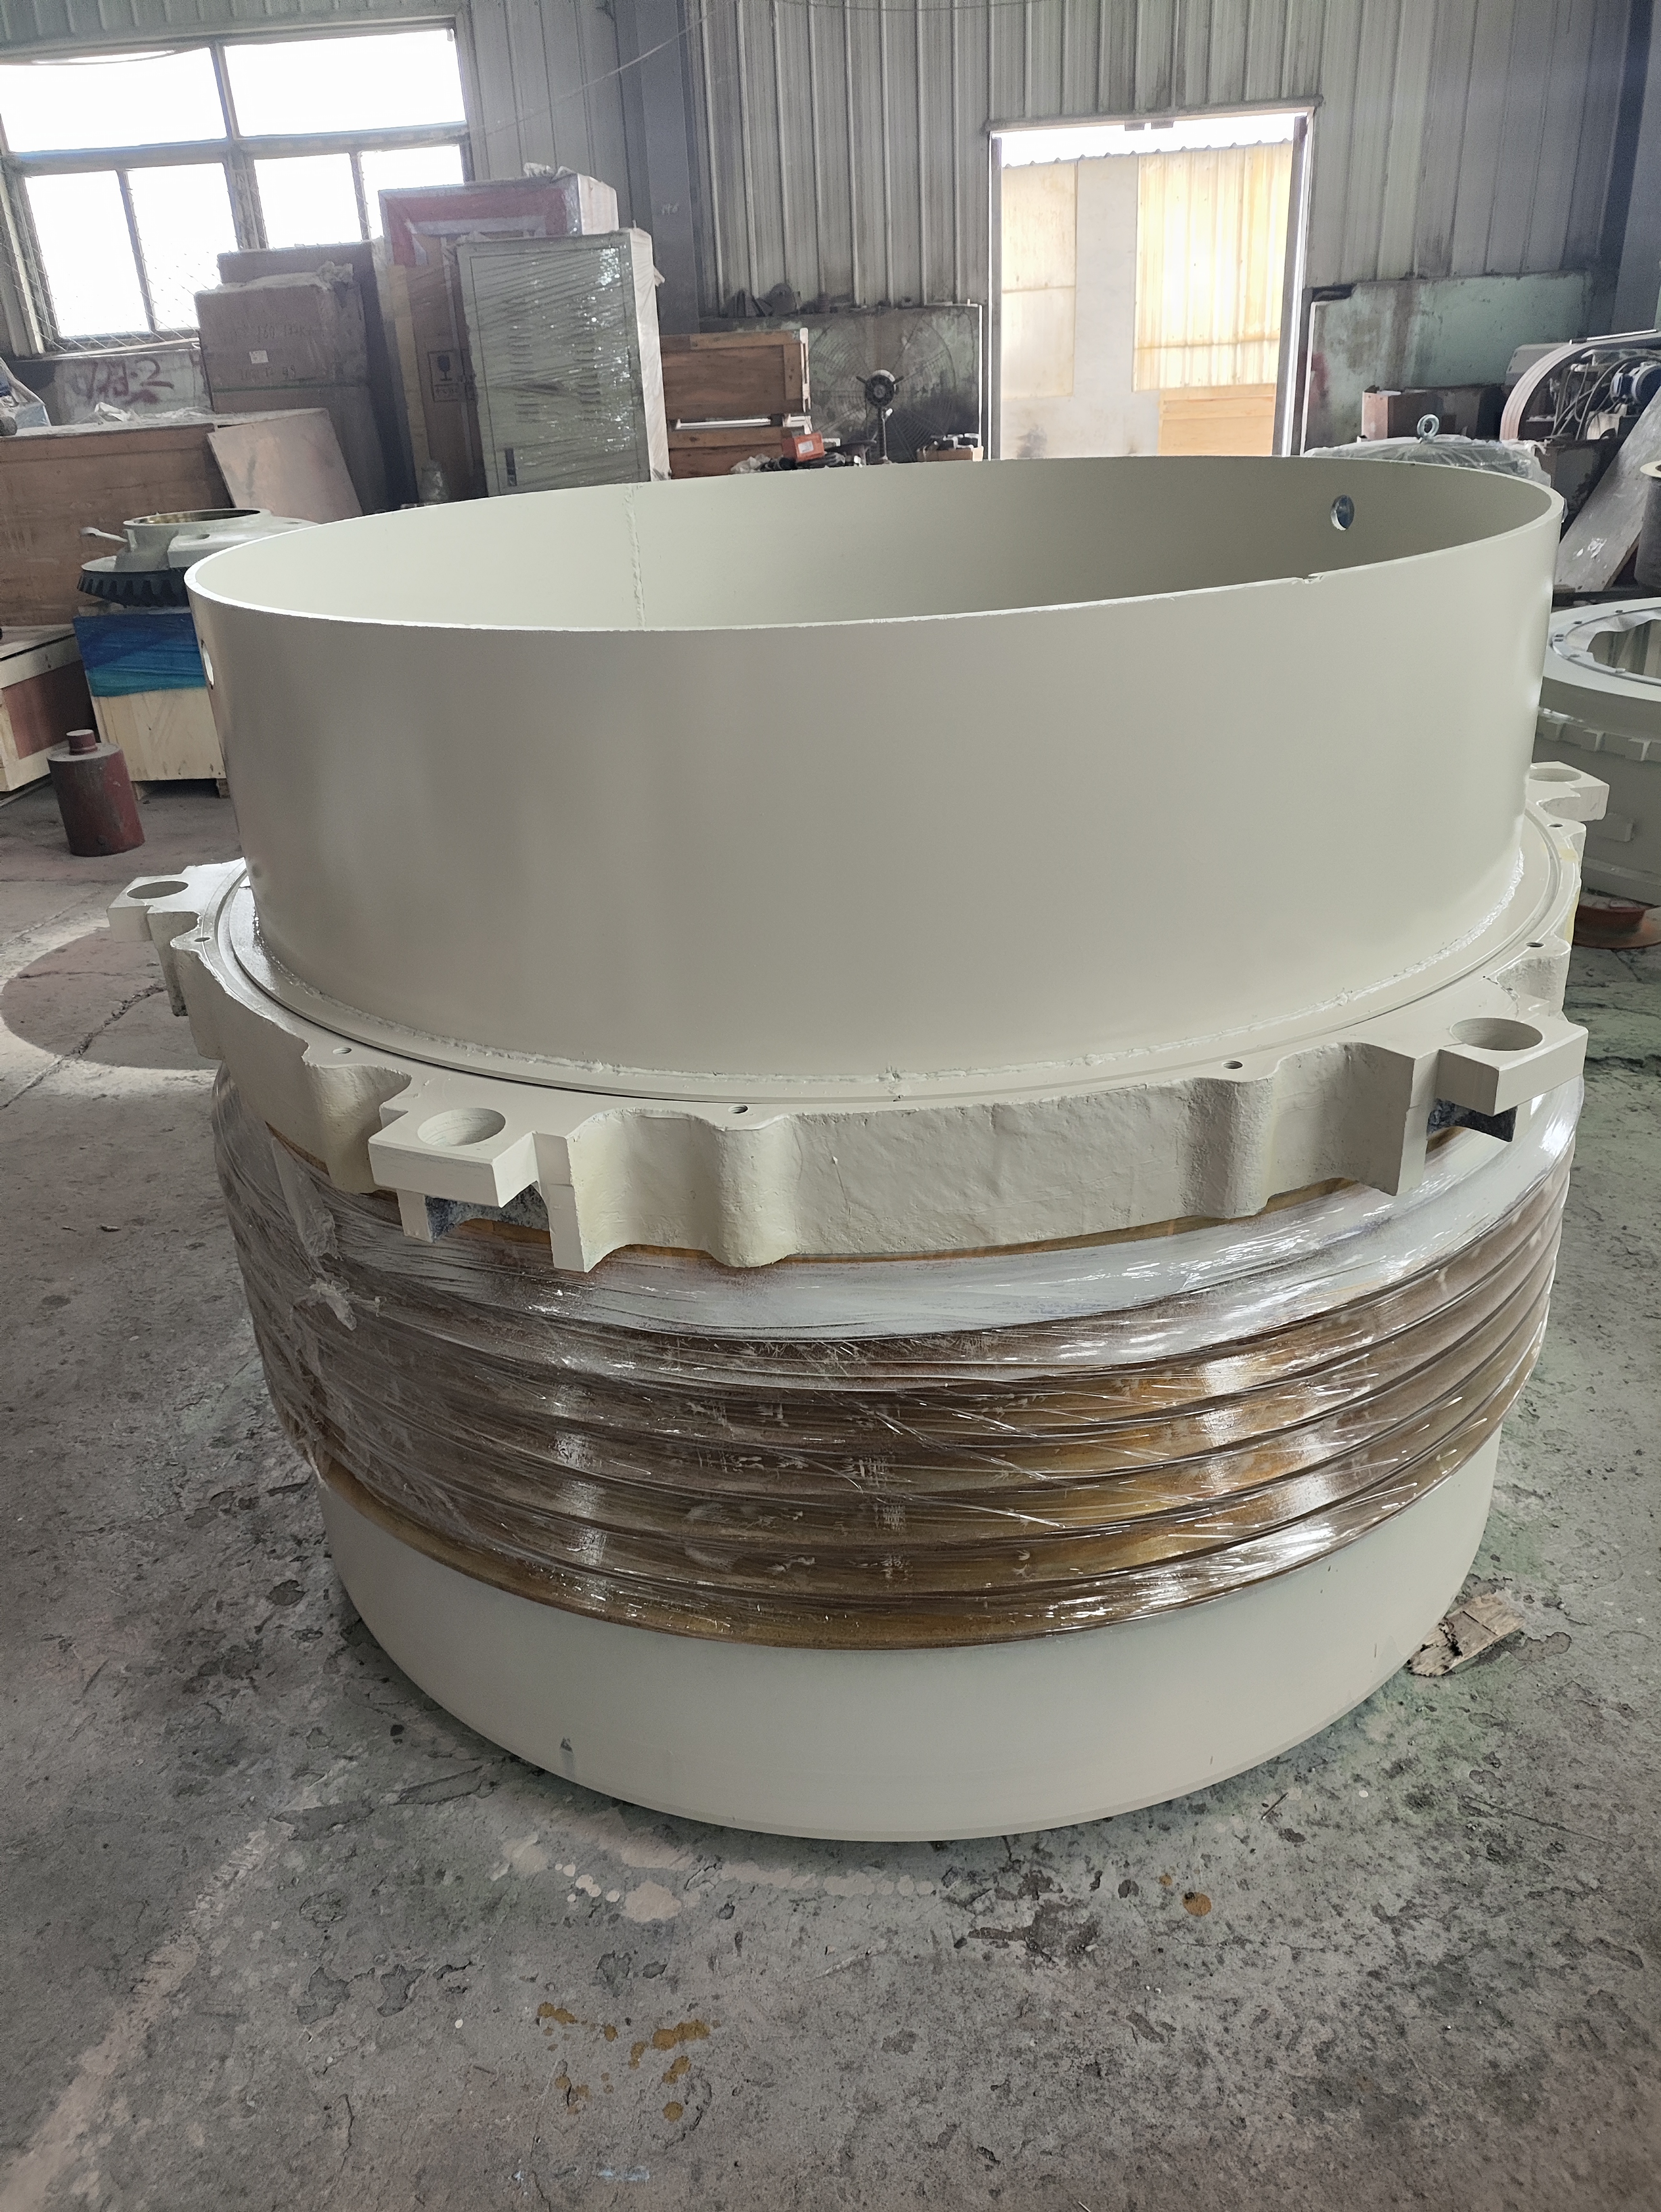
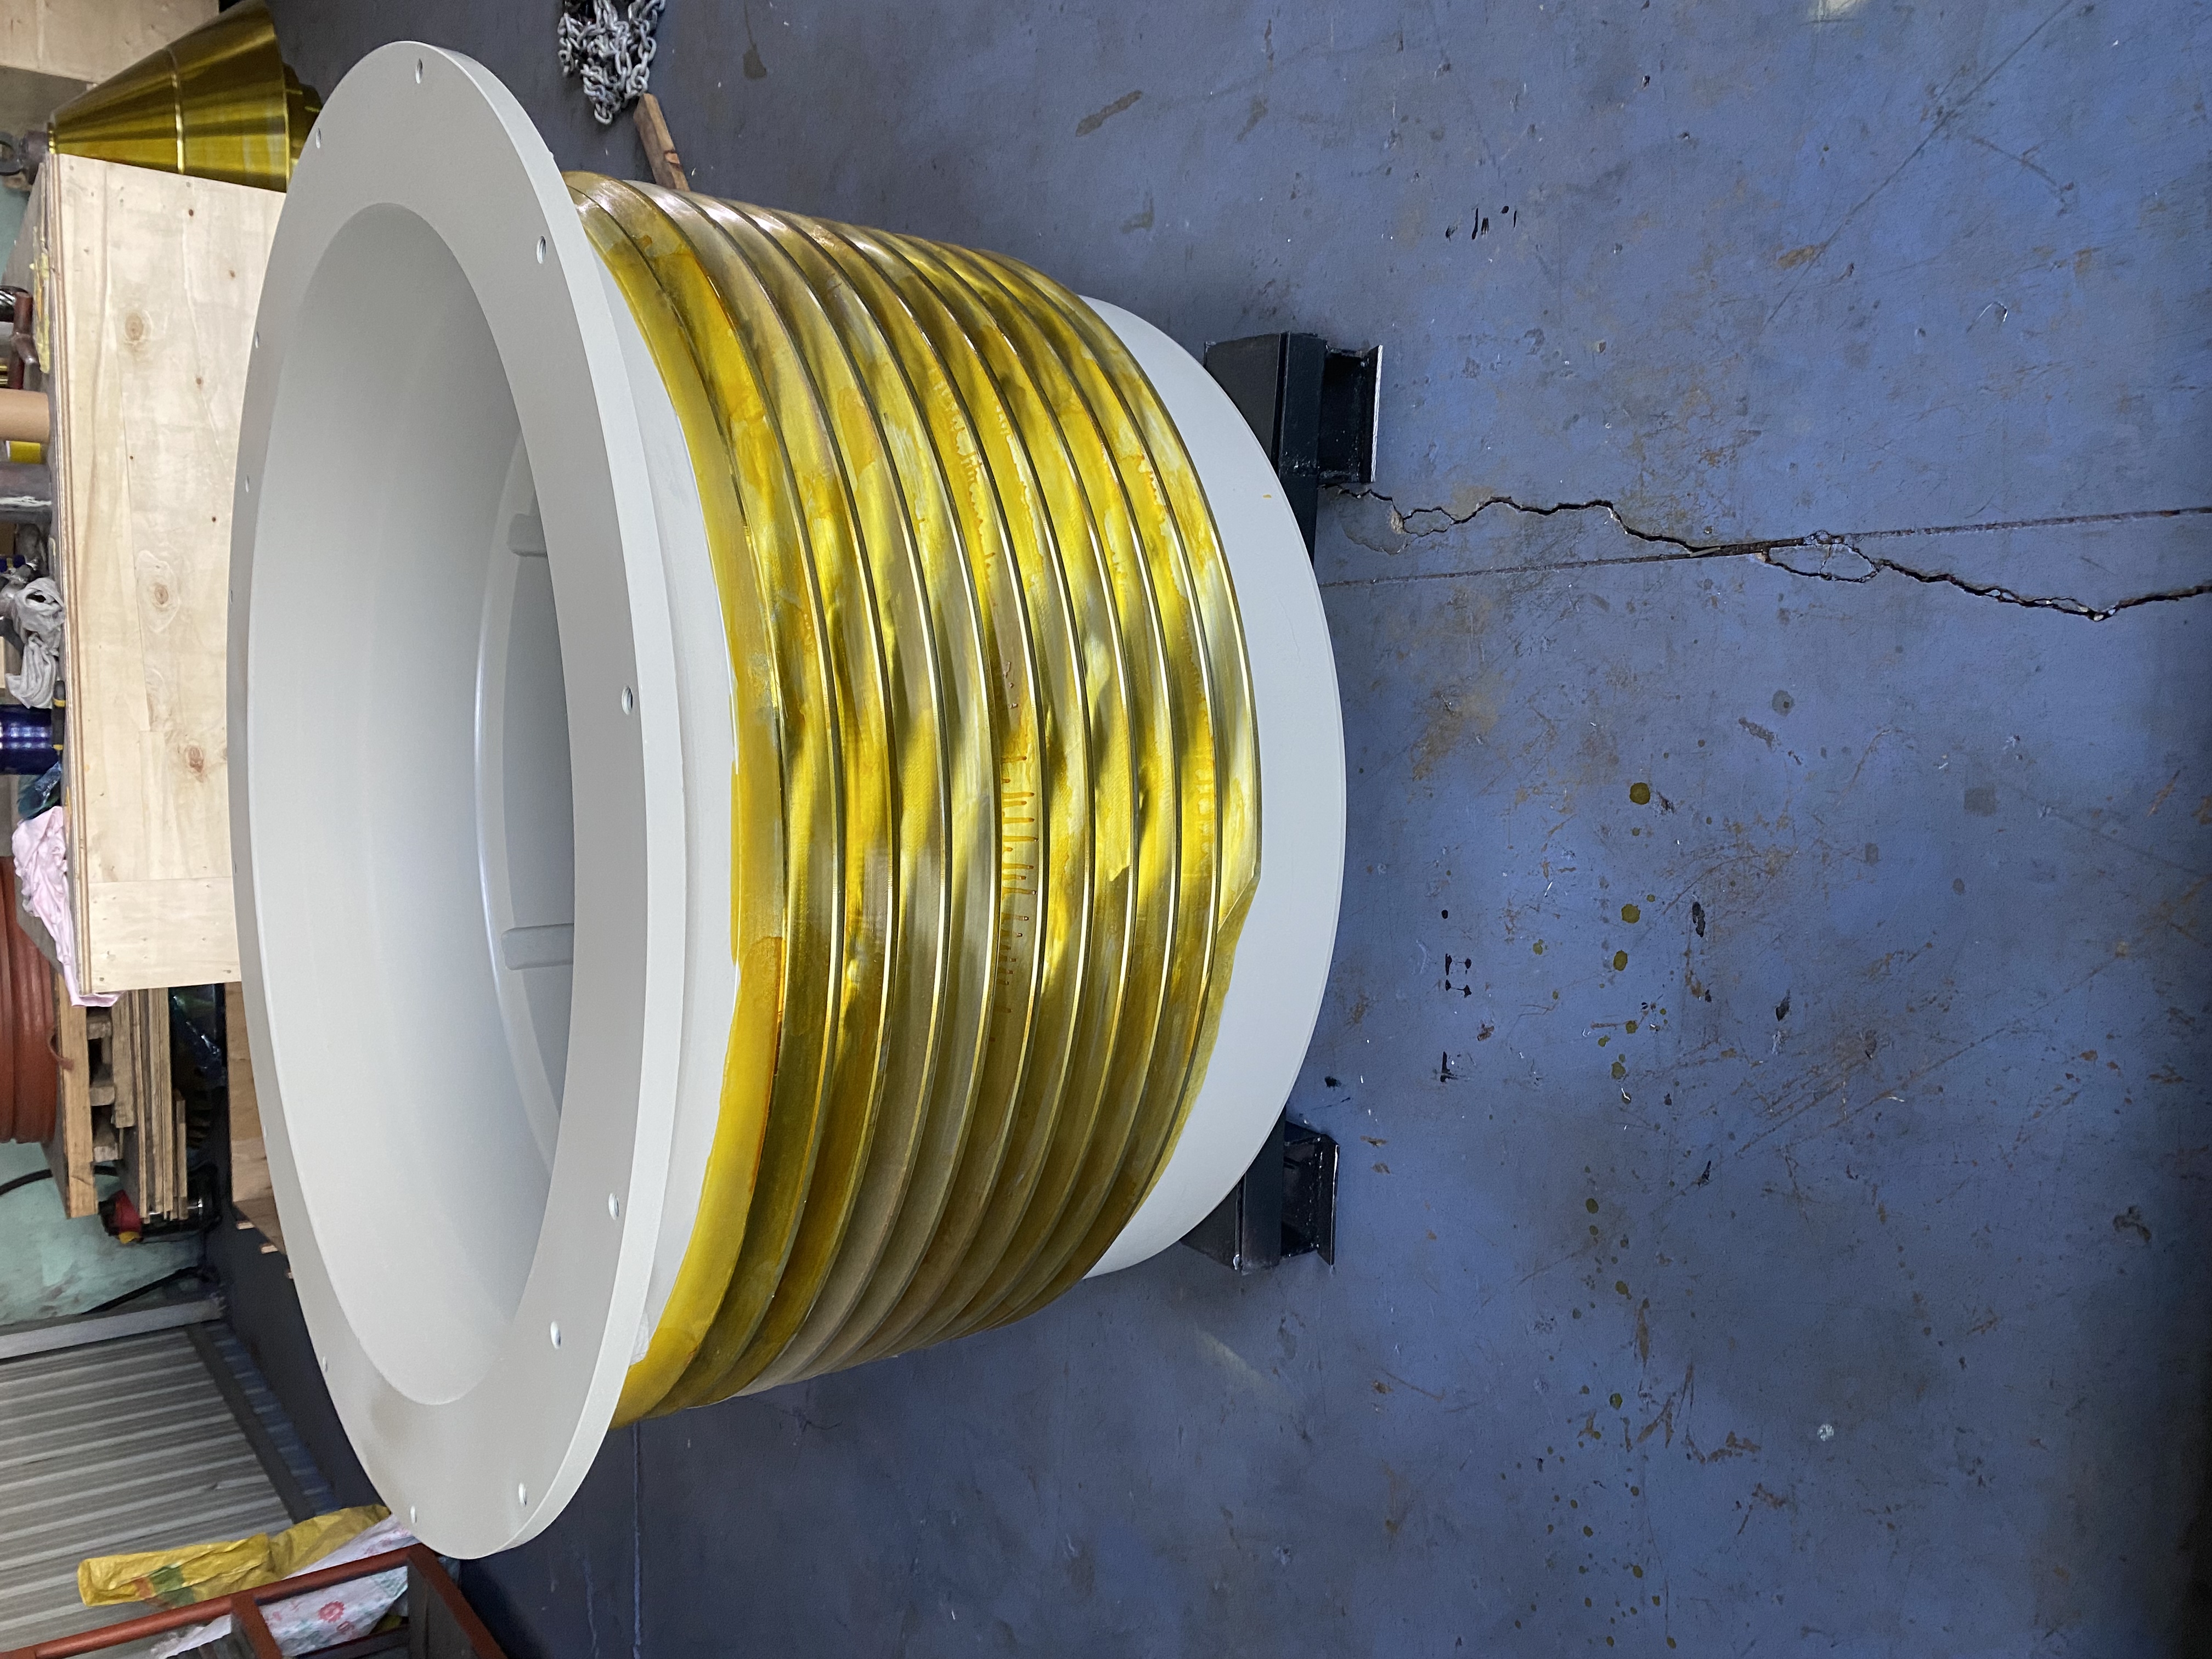
Koni Kırıcı Kase
Marka :ZHUOYUE
ürünün men?ei :Shenyang, Liaoning, Çin
Teslimat süresi :Bir ay
arz kapasitesi :yılda 100 vaka
42CrMo alaşımlı çelikten dövülmüş, kontrollü sertleştirme ve yüksek sıcaklıkta temperleme işlemine tabi tutulmuş bu konik kırıcı regülatör manşonu, zorlu kırma uygulamaları için tasarlanmıştır. Kritik birleşme yüzeyleri, belirtilen yerlerde ±0,02 mm hassasiyetle işlenebilir ve uygulanabilir konfigürasyonlar için 0,03–0,05 mm montaj boşluğu mevcuttur. OEM çizimleri, parça numaraları, boyutlar veya nitelikli fiziksel örnekler, değiştirme ve standart dışı özelleştirme için desteklenir. Parti denetimi, malzeme, sertlik, kritik boyutlar ve montaj uyumluluğunu kapsar.
Ürün Tanıtımı
Konik kırıcıların salıncak halkası aşınma parçaları, yükleme, titreşim ve aşınma döngülerine maruz kalır. Aşınma veya boyut değişiminin yanı sıra, regülatör halkalarının yanlış takılması, kırma aralığı ayarını daha karmaşık hale getirecek ve daha fazla inceleme, değiştirme ve bakım çalışması gerektirecek şekilde hazne tertibatı boşluğunu etkileyebilir.
Yedek parça tedarikçileri için uyumluluk, dikkat edilmesi gereken bir diğer çok önemli faktördür.
Bu aşamada, özellikle orijinal parça aşınmışsa veya OEM çizimi mevcut değilse, ana boyutlarda veya birleşme yüzeyinde küçük farklılıklar montaj sırasında uyum zorluklarına yol açabilir.
Çözüm
Konik kırıcı için hassas dövme yöntemiyle üretilmiş salıncak halkaları (ayarlama/yerleştirme manşonu), kase tertibatı ve düzenleme sisteminde kullanılan eşleşen parçalardır. Salıncak halkaları, kırma aralığını ayarlamak için gereken önceden ayarlanmış aralığı korumak üzere ayarlama burcuyla eşleşir.
Tek parça halinde üretilmesi için, manşonun malzemesi 42CrMo alaşımlı yapısal çeliktir; bu çelik bütünleşik olarak dövülür, sertleştirilir ve yüksek temperleme işlemine tabi tutulur, ardından ana temas parçalarının yüzeyleri hassas bir şekilde işlenir.
Müşterinin mevcut olanları değiştirmesi veya modifiye etmesi gerekiyorsa, çizimlere veya aldığımız parçalara göre OEM ölçülerine uygun manşonlar üretebiliriz. Manşonların üretimi, ancak bu kritik boyutların ve ilgili montaj yüzeylerinin uygun olduğunu teyit ettikten sonra gerçekleştirilebilir.
Ürünün Temel Özellikleri
42CrMo malzeme: Bu ürün, belirli bir malzeme spesifikasyonuna tabi olan 42CrMo alaşımlı yapısal çelikten üretilmiştir.
48-55 HRC sertlik: Belirlenen sertlik seviyesi 48 ile 55 HRC arasındadır. Kritik çalışma alanları için, onaylı şartname gerektiriyorsa ≥50 HRC elde edilecektir.
Hassas işleme: Onaylı çizimler ve mevcut muayene koşulları bunu gerektiriyorsa, kritik işleme boyutu ±0,02 mm hassasiyetle kontrol edilebilir.
Kontrollü montaj boşluğu: Doğru ezme konfigürasyonu söz konusu olduğunda, ayar manşonu ve ayar burcu, belirtilen 0,03–0,05 mm montaj boşluğuyla üretilebilir.
Üretim ölçüleri: Üretim sırasında ölçüler, orijinal ekipman üreticisinin (OEM) çizimleri, parça numaraları, verilen ölçüler veya ikame olarak kabul edilen fiziksel örnekler tarafından belirlenebilir.
Bu, aşamalı bir üretim ve montaj doğrulama sürecidir: Kabul edilen teknik gerekliliklere başvurularak sertlik, kritik boyutlar, işleme hassasiyeti ve montajla uyumluluk değerlendirilebilir.
Metalurjik özellikler: Çekme dayanımı gibi mekanik özellikler, talep edildiği gibi malzeme sınıfı ve ısıl işlem spesifikasyonuna uygun olarak korunur. Gerçek değerler, malzeme ve muayene kayıtlarına göre belirlenecektir.
42CrMo malzemesi kullanılarak ve hassas dövme, kontrollü ısıl işlem ve hassas işleme süreçleri uygulanarak tasarlanan regülatör manşonu, zorlu konik kırıcı işlerinde talep edilen mekanik özellikleri ve montaj boyutlarını korurken, aynı zamanda yedek parça değişimi ve bakım iş planlamasında daha öngörülebilir bir yapı sunmaktadır.
Teknik parametreler:
| Parametre Kategorisi | Teknik Özellikler |
|---|---|
| Ürün Tipi | Konik Kırıcı Ayar Manşonu / Ayar Manşonu / Ayar Manşonu |
| Malzeme | 42CrMo alaşımlı yapısal çelik |
| Üretim Süreci | Bütünleşik dövme + sertleştirme + yüksek sıcaklıkta temperleme + hassas işleme |
| Sertlik | 48–55 HRC; belirtilen yerlerde kritik çalışma yüzeyleri ≥50 HRC |
| Çekme Mukavemeti | Onaylanmış malzeme spesifikasyonuna ve fiili muayene sonuçlarına göre |
| Kritik İşleme Toleransı | Belirtilen kritik boyutlar için ±0,02 mm'ye kadar hassasiyet. |
| Montaj İzni | Uygulanabilir konfigürasyonlar için 0,03–0,05 mm; nihai boşluk, OEM çizimine veya onaylanmış montaj gereksinimlerine göre belirlenir. |
| Uygulanabilir Kırıcı Modeli | Belirtilen kırıcı modeline ve bileşen gereksinimlerine göre üretilmiştir. |
| OEM Parça Numarası | Mevcut olduğu yerlerde desteklenmektedir. |
| Boyutlar | OEM çizimine, onaylanmış boyutlara veya nitelikli fiziksel örneğe göre |
| Ağırlık | Belirli model ve çizime göre teyit edilecektir. |
| Uyumluluk | Orijinal ekipman üreticisinin (OEM) ölçüleri, teknik çizimleri, parça numaraları veya nitelikli fiziksel örnekleri doğrulama için kullanılabilir. |
| Kalite Kontrolü | Anlaşmaya varılan şartlara göre sertlik, kritik boyutlar, işleme hassasiyeti ve montaj uyumluluğu. |
| Denetim Belgeleri | Sipariş şartlarına göre malzeme ve muayene belgeleri mevcuttur. |
| Özelleştirme | OEM / standart dışı boyutlarda özelleştirme seçenekleri mevcuttur. |
| Minimum Sipariş Miktarı | Ürün modeline ve sipariş miktarına göre teyit edilecektir. |
| Kurşun zamanı | Teknik şartnameye, miktara ve üretim programına göre teyit edilecektir. |
| Ambalajlama | Ürün boyutuna ve sevkiyat gereksinimlerine uygun ihracat standartlarında ambalajlama |
Ürün Avantajları:
1. Dövme 42CrMo Yapısı
Ayar manşonu, entegre dövme işlemi kullanılarak 42CrMo alaşımlı yapısal çelikten üretilmiştir. Malzeme ve üretim yöntemi, uygulamanın belirtilen mekanik ve boyutsal gereksinimlerine göre seçilir.
2. Kontrollü Isıl İşlem
İstenilen sertlik ve mekanik özellikleri elde etmek için bütünsel su verme ve yüksek sıcaklıkta temperleme yöntemleri kullanılır. Isıl işlem gereklilikleri, sertlik ve ilgili muayene kayıtları aracılığıyla doğrulanabilir.
3. Hassas İşlenmiş Birleştirme Yüzeyleri
Kritik temas yüzeyleri, onaylı çizime göre hassas bir şekilde işlenir. Belirtildiği durumlarda, geçerli muayene koşulları altında kritik boyutlar ±0,02 mm hassasiyetle kontrol edilebilir.
4. Kontrollü Montaj Boşluğu
Uygulanabilir kırıcı konfigürasyonları için, ayar manşonu ve ayar burcu, gerekli montaj boşluğuna göre işlenebilir. Onaylanmış teknik şartnamede belirtilen durumlarda, 0,03–0,05 mm'lik belirli bir boşluk aralığı uygulanabilir.
5. OEM ve Numune Bazlı Üretim
Yedek parça uygulamaları için alıcılar, doğrulama amacıyla orijinal ekipman üreticisinin (OEM) çizimlerini, parça numaralarını, boyutlarını veya nitelikli fiziksel örneklerini sağlayabilirler. Üretimden önce üretim boyutları ve kritik arayüzler onaylanır.
6. Parti Bazlı Kalite Kontrolü
Her üretim partisi, malzeme, sertlik, kritik boyutlar, işleme hassasiyeti ve uygun olduğu durumlarda montaj uyumluluğu dahil olmak üzere, üzerinde anlaşmaya varılan teknik gerekliliklere göre incelenebilir.
Ürün Uygulaması:
Sert Kaya Kırma
Sert ve aşındırıcı malzemeler, bileşen performansını desteklemek için kontrollü malzeme özellikleri, ısıl işlem ve işleme hassasiyetinin kullanıldığı yerlerde uygundur.
Madencilik, Taş Ocağı ve Agrega
Kırma ekipmanlarında, yalnızca hassas boyutlardaki parçaların doğru şekilde takılmasını ve monte edilmesini garanti eden devrelerin kapatılması.
Değiştirme ve Bakım
Eğer bir manşon çatlamış veya aşınmışsa, imalat sırasında standartlara uygun olup olmadığını kontrol etmek için orijinal çizimleri, parça numarasını veya müşteri tarafından verilen boyut çizimlerini kullanabilirsiniz.
Tipik uygulama alanları: taş çıkarma, taş ocağı işletmeciliği, kum ve çakıl işleme, çimento üretimiyle ilgili malzemelerin taşınması ve konik kırıcı gerektiren diğer faaliyetler.
Kurumsal Güç:
Shenyang Zhuoyue Machinery Equipment Co., Ltd., konik kırıcılar için yedek parça geliştirme ve üretimine odaklanmış olup, ayrıca kendi bünyesinde işlenmiş özel bileşenler de sunmaktadır. Şirketimizin omurgasını, madencilik makineleri ve kırıcı yedek parçaları alanında 10 yılı aşkın deneyime sahip ve ürün geliştirme, süreç doğrulama, üretim ve kalite kontrolü konularında uzmanlaşmış çekirdek ekip oluşturmaktadır. 24 kişilik Ar-Ge ve teknik personel grubu, teknik değerlendirme, çizim sonlandırma, işleme prosedürleri ve yedek parça tasarımı konularında yardımcı olmaya hazırdır.
Atölyemiz 10 işleme hattı, 2 kaynak hattı, 2 montaj hattından oluşmakta olup, yıllık yaklaşık 2000 ton üretim kapasitesine sahiptir. Bu kaynaklar, kırıcı yapısal bileşenlerinin, aşınma parçalarının ve özel olarak işlenmiş yedek parçaların üretiminde kullanılmaktadır.
Ürünlerimiz Avrupa ve Amerika kıtalarına dağıtılmakta olup, üretim ve denetim süreçleri müşterinin ihtiyaçlarına göre düzenlenmektedir.
Zengin Üretim ve Tasarım Yetenekleri:
Madencilikte kullanılan ekipmanlar ağır yüklere, yüksek titreşimlere, sürekli sürtünmeye ve yüksek aşınma faktörlerine maruz kalır. Bu çalışma koşulları, en üst düzeyde kaliteye sahip malzeme, işleme ve montaj yetenekleri gerektirir.
2012 yılında kurulduğundan beri Zhuoyue Machinery, madencilik makineleri ve ekipman bileşenlerinin üretimine kendini adamıştır. Müşterilerimizin modellerine, saha koşullarına, çizimlerine ve malzemelerine göre parçalar üretiyor ve işliyoruz. OEM, ODM siparişleri ve standart dışı özelleştirmelerin yanı sıra, müşterilerimizin ekipmanlarına uygun özel üretim ve işleme çözümleri de sunuyoruz.
Özelleştirme ve Parça Hizmetleri
Uzman mühendis ve imalatçılardan oluşan ekibimiz, alıcıya yedek parça satın alımı ve özel parça üretimi konusunda rehberlik edecektir.
Müşterinin çizimlerine göre üretilmiştir.
Müşteri tarafından sağlanan OEM çizimleri ve teknik özelliklerine göre üretim gerçekleştirmek mümkündür.
Örneklem Bazlı Değiştirme
Lisanslı fiziksel örnekler, boyut kontrolü ve parça değişimi için referans olarak kullanılabilir.
Standart Dışı Özelleştirme
Standart dışı boyutlar, işleme gereksinimleri ve belirtilen montaj arayüzleri, müşterinin teknik gereksinimleri doğrultusunda incelenebilir.
Üretim Öncesi Doğrulama
Üretime başlamadan önce geçerli olan temel boyutlar, malzeme gereksinimleri ve montaj özellikleri doğrulanacaktır.
Üretim ve Denetim
Denetimle birlikte, ürünün üzerinde mutabık kalınan özelliklerine göre üretim sürecini koordine edeceğiz.
İhracat Desteği
Ayrıca, varış noktanıza ve sipariş ihtiyaçlarınıza bağlı olarak ihracat ambalajı, uluslararası nakliye vb. konularda detaylı bilgi vererek ürünlerinizi ihraç etmenize yardımcı olabiliriz.
Garanti
ZHUOYUE, geçerli satış sözleşmesi, onaylı teknik özellikler, çizimler ve garanti şartlarına tabi olmak kaydıyla, konik kırıcı regülasyon manşonları için mutabık kalınan üretim hatalarına ve ürün uyumsuzluklarına karşı 12 aylık bir garanti vermektedir.
| Garanti Kapsamındaki Ürün | Kapsam |
|---|---|
| Garanti Süresi | Sevkiyat tarihinden itibaren 12 ay veya satış sözleşmesinde aksi kararlaştırıldığı şekilde. |
| Üretim Hataları | Anlaşmada belirtilen inceleme ve garanti şartlarına göre, üretim hatasının tespit edilmesi halinde garanti kapsamına girer. |
| Boyutsal Uygunsuzluk | Kritik boyutların onaylı çizime, CAD verilerine veya üzerinde anlaşılmış boyut spesifikasyonuna uymaması durumunda teminat kapsamına girer. |
| Malzeme / Sertlik Uygunsuzluğu | Belirli malzeme veya sertlik gereksinimleri üzerinde anlaşmaya varılmış ve tedarik edilen ürünün bu gereksinimlere uygun olmadığı doğrulanmışsa, garanti kapsamına girer. |
| Talep Belgeleri | Teknik inceleme için ürün fotoğrafları, muayene kayıtları, test raporları ve diğer destekleyici bilgiler talep edilebilir. |
| Hasar İşlemleri | Garanti talepleri, geçerli sözleşme şartlarına, teknik gerekliliklere, muayene kayıtlarına ve garanti koşullarına göre incelenir. |
Kalite Kontrol ve Denetim
Kalite kontrolü, onaylanmış çizimler, malzeme gereksinimleri, teknik özellikler ve müşteri talepleri doğrultusunda üretimin ilgili aşamalarında gerçekleştirilir.
Gelen Malzeme Muayenesi
Uygulanabilir durumlarda malzeme kalitesi ve bileşiminin doğrulanması.
Belirtilen malzemeler için sertlik testi
Gerekli durumlarda malzeme sertifikası ve ısı numarası doğrulaması.
İşlem İçi Muayene
Onaylı çizimlere göre kritik boyut kontrolü.
Ürün gereksinimlerine göre geometri ve yüzey durumu kontrolleri.
Uygulanabilir üretim ve ısıl işlem parametrelerinin doğrulanması
İlgili yüzey kusurları için görsel inceleme
Sevkiyat Öncesi Son Kontrol
Onaylanmış çizimlere göre son boyut kontrolü
Gerektiğinde sertlik ve malzeme özelliklerinin doğrulanması.
İlgili bileşenler için işlevsel veya montaj kontrolleri
Görünüm ve ambalaj denetimi
Uygun olmayan parçalar, sevkiyat öncesinde ilgili yeniden işleme veya reddetme prosedürleri uygulanarak belirlenir ve ele alınır.
Talep Üzerine Ek İnceleme
Malzeme sertifikaları ve ısı numaraları
Varsa, ısıl işlem kayıtları.
Uygun metal bileşenler için uygulanabilecek tahribatsız test (NDT) yöntemleri; bunlar arasında ultrasonik test (UT), manyetik test (MT) veya basınç testi (PT) yer almaktadır.
Sipariş gerekliliklerine göre kağıt veya elektronik formatta denetim raporları.
İnceleme Kapsamı ve Malzemeye Özgü Gereksinimler
Muayene yöntemleri, bileşen malzemesine, yapısına, geçerli teknik gereksinimlere ve müşteri spesifikasyonlarına göre seçilir. Tahribatsız muayene (NDT) yöntemleri yalnızca uygun malzemeler ve bileşenler için uygulanır. Sertlik testi yöntemleri, malzeme ve ürün gereksinimlerine göre seçilir; örneğin, geçerli metal bileşenler için Brinell veya Rockwell sertlik testi ve PU elastomer contalar için Shore sertlik testi.
Sipariş Bilgileri
| Bağlanmak | Değer |
|---|---|
| Marka | ZHUOYUE |
| Menşe Yeri | Shenyang, Liaoning, Çin |
| Teslimat süresi | 7-15 iş günü (özel üretim, CAD onayından sonra) / Stoktaki ürünler sipariş onayından sonra gönderilir. |
| Tedarik Yeteneği | Sipariş miktarı ve üretim programına göre onaylandı. |
| Minimum Sipariş Miktarı | 1 adet (stok) / Parti başına 30-50 adet (özel sipariş) |
| Ambalajlama | UV ışınlarına karşı koruyucu ambalaj + ihracat için ahşap kasa veya çelik çerçeve |
| Teslimat Şartları | EXW / FOB |
SSS
S1. Ayar manşonunun konik kırıcıma uygun olup olmadığını nasıl teyit edebilirim?
Lütfen kırıcı marka ve modelini, orijinal parça numarasını, teknik çizimi, mevcut bileşen boyutlarını veya onaylı bir fiziksel örneği sağlayın. Bu bilgiler üretim öncesinde incelenebilir.
S2. Orijinal ekipman üreticisinin (OEM) çizimlerine göre regülatör manşonları üretebilir misiniz?
Evet. Ayar manşonları, onaylanmış OEM çizimlerine, belirtilen boyutlara ve teknik gereksinimlere göre üretilebilir.
S3. Fiziksel bir örnekten yedek bir kılıf üretebilir misiniz?
Nitelikli bir fiziksel örnek, teknik incelemeye tabi olmak kaydıyla, boyut doğrulaması ve yedek parça üretimi için referans olarak kullanılabilir.
Soru 4. Ayar manşonu için hangi malzeme kullanılır?
Bu ürün için belirtilen standart malzeme 42CrMo alaşımlı yapısal çeliktir. Nihai malzeme gereksinimleri, ilgili çizime veya teknik şartnameye göre teyit edilmelidir.
S5. Ayar manşonu ne kadar sertliğe ulaşabilir?
Belirtilen sertlik aralığı 48–55 HRC olup, onaylı şartnamede belirtildiği üzere kritik çalışma yüzeylerinin ≥50 HRC sertliğe ulaşması gerekmektedir.
S6. Montaj boşluğunu kontrol edebilir misiniz?
Uygulanabilir konfigürasyonlar için, ayar manşonu ve ilgili ayar burcu, belirtilen montaj boşluğuna göre işlenebilir. Onaylanmış teknik şartnamenin gerektirdiği durumlarda 0,03–0,05 mm aralığı uygulanabilir.
S7. Hangi denetim belgelerini sağlayabilirsiniz?
Sipariş gereksinimlerine bağlı olarak, mevcut belgeler arasında malzeme sertifikaları, sertlik raporları, boyut kontrol raporları, ısıl işlem kayıtları ve son kontrol raporları yer alabilir.
S8. Fiyat teklifi için hangi bilgilere ihtiyaç duyulmaktadır?
Lütfen kırıcı modelini, orijinal parça numarasını veya çizimini, gerekli miktarı, boyutlarını ve teslimat adresini belirtin. Gerektiğinde doğrulama için fiziksel bir örnek de kullanılabilir.